Il riciclo meccanico non restituisce il polimero originario: produce un materiale secondario, la cui qualità dipende dall’intera catena di selezione, separazione e rilavorazione, che diventa davvero riciclato solo quando può essere trasformato con continuità industriale
di Marco Sorgato, Università di Padova
Il primo punto da chiarire è che il riciclo meccanico non restituisce il polimero originario. Non è un ritorno all’inizio, ma una conversione da rifiuto a materia seconda. L’obiettivo della filiera non è ricreare il vergine, ma rendere di nuovo utilizzabile un materiale post uso, portandolo a un livello di riconoscibilità tecnica e di continuità industriale sufficiente.
Il riciclato non è il vergine recuperato
Questa distinzione conta perché, sotto l’etichetta “plastica riciclata”, convivono realtà profondamente diverse. Un polimero vergine esce dal reattore chimico con una distribuzione di pesi molecolari ben definita, una reologia prevedibile e un pacchetto di additivi intatto. Il riciclato, al contrario, porta con sé la “memoria termica e meccanica” della sua vita precedente.
Uno scarto post industriale (PIR) tende ad avere una composizione nota, una bassa contaminazione e una storia di degradazione minima; un flusso post consumo (PCR) arriva invece con un vissuto materiale molto più complesso, fatto di miscele polimeriche, invecchiamento foto-ossidativo, residui organici, additivi migrati, sporco e un’estrema variabilità d’origine. Parlare genericamente di riciclato significa quindi nascondere differenze che, dal punto di vista industriale, sono assolutamente decisive.
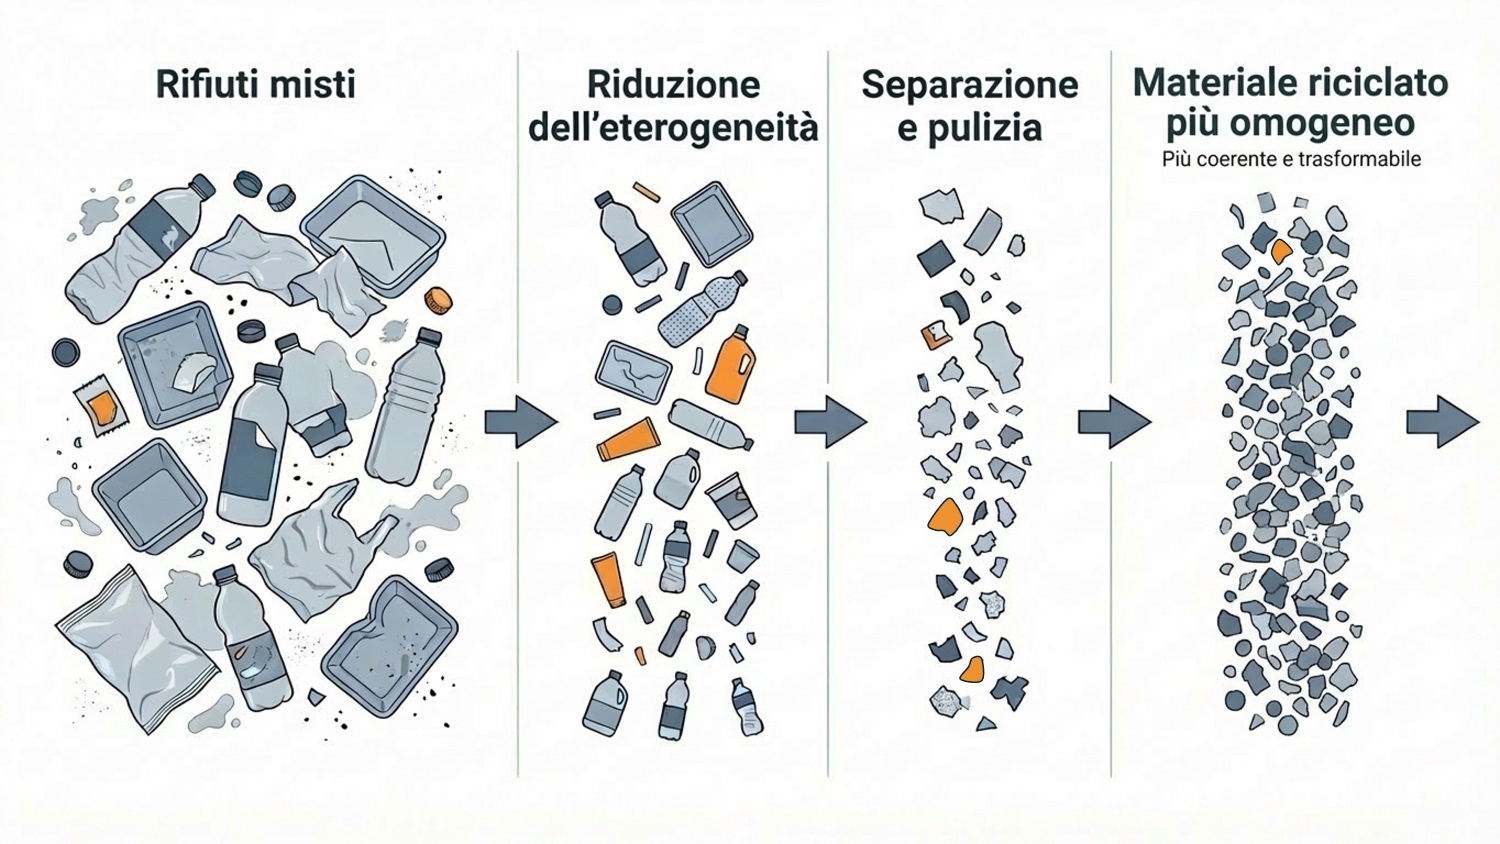
Per questo il riciclato non va descritto come “vergine con qualche impurità in più”. Come schematizzato in figura 1, il riciclo meccanico non ricrea il polimero vergine, ma riduce progressivamente l’eterogeneità e la contaminazione fino a ottenere un materiale più coerente e trasformabile.
È più corretto considerarlo un materiale con una propria identità tecnica e reologica, che dipende da tre fattori: la composizione del flusso in ingresso, il livello di contaminazione residua e lo stato di degradazione del polimero dopo l’uso e la rilavorazione. Anche quando il nome commerciale della resina resta lo stesso (ad esempio rPET, rPP o rHDPE), il materiale presenterà proprietà diverse rispetto al suo omologo vergine.
L’accorciamento delle catene macromolecolari per scissione o, al contrario, la loro reticolazione involontaria (cross-linking) alterano drasticamente la viscosità di fusione e la risposta meccanica a lungo termine. Non basta, quindi, che un materiale sia formalmente riciclato: deve diventare industrialmente riconoscibile e codificabile per poter sostenere una nuova trasformazione.
Dove nasce la qualità: i limiti fisici di selezione e lavaggio
Nel riciclo meccanico, la qualità del materiale non nasce nella fase finale di trasformazione, in pressa o in estrusore, ma nella sequenza a monte che porta il rifiuto a diventare una nuova materia prima secondaria. Il punto non è soltanto riciclare, ma anche come si arriva a quel materiale. La qualità del riciclato si costruisce infatti a monte, lungo una sequenza di operazioni che riducono progressivamente la contaminazione e l’eterogeneità, come mostrato in figura 2.
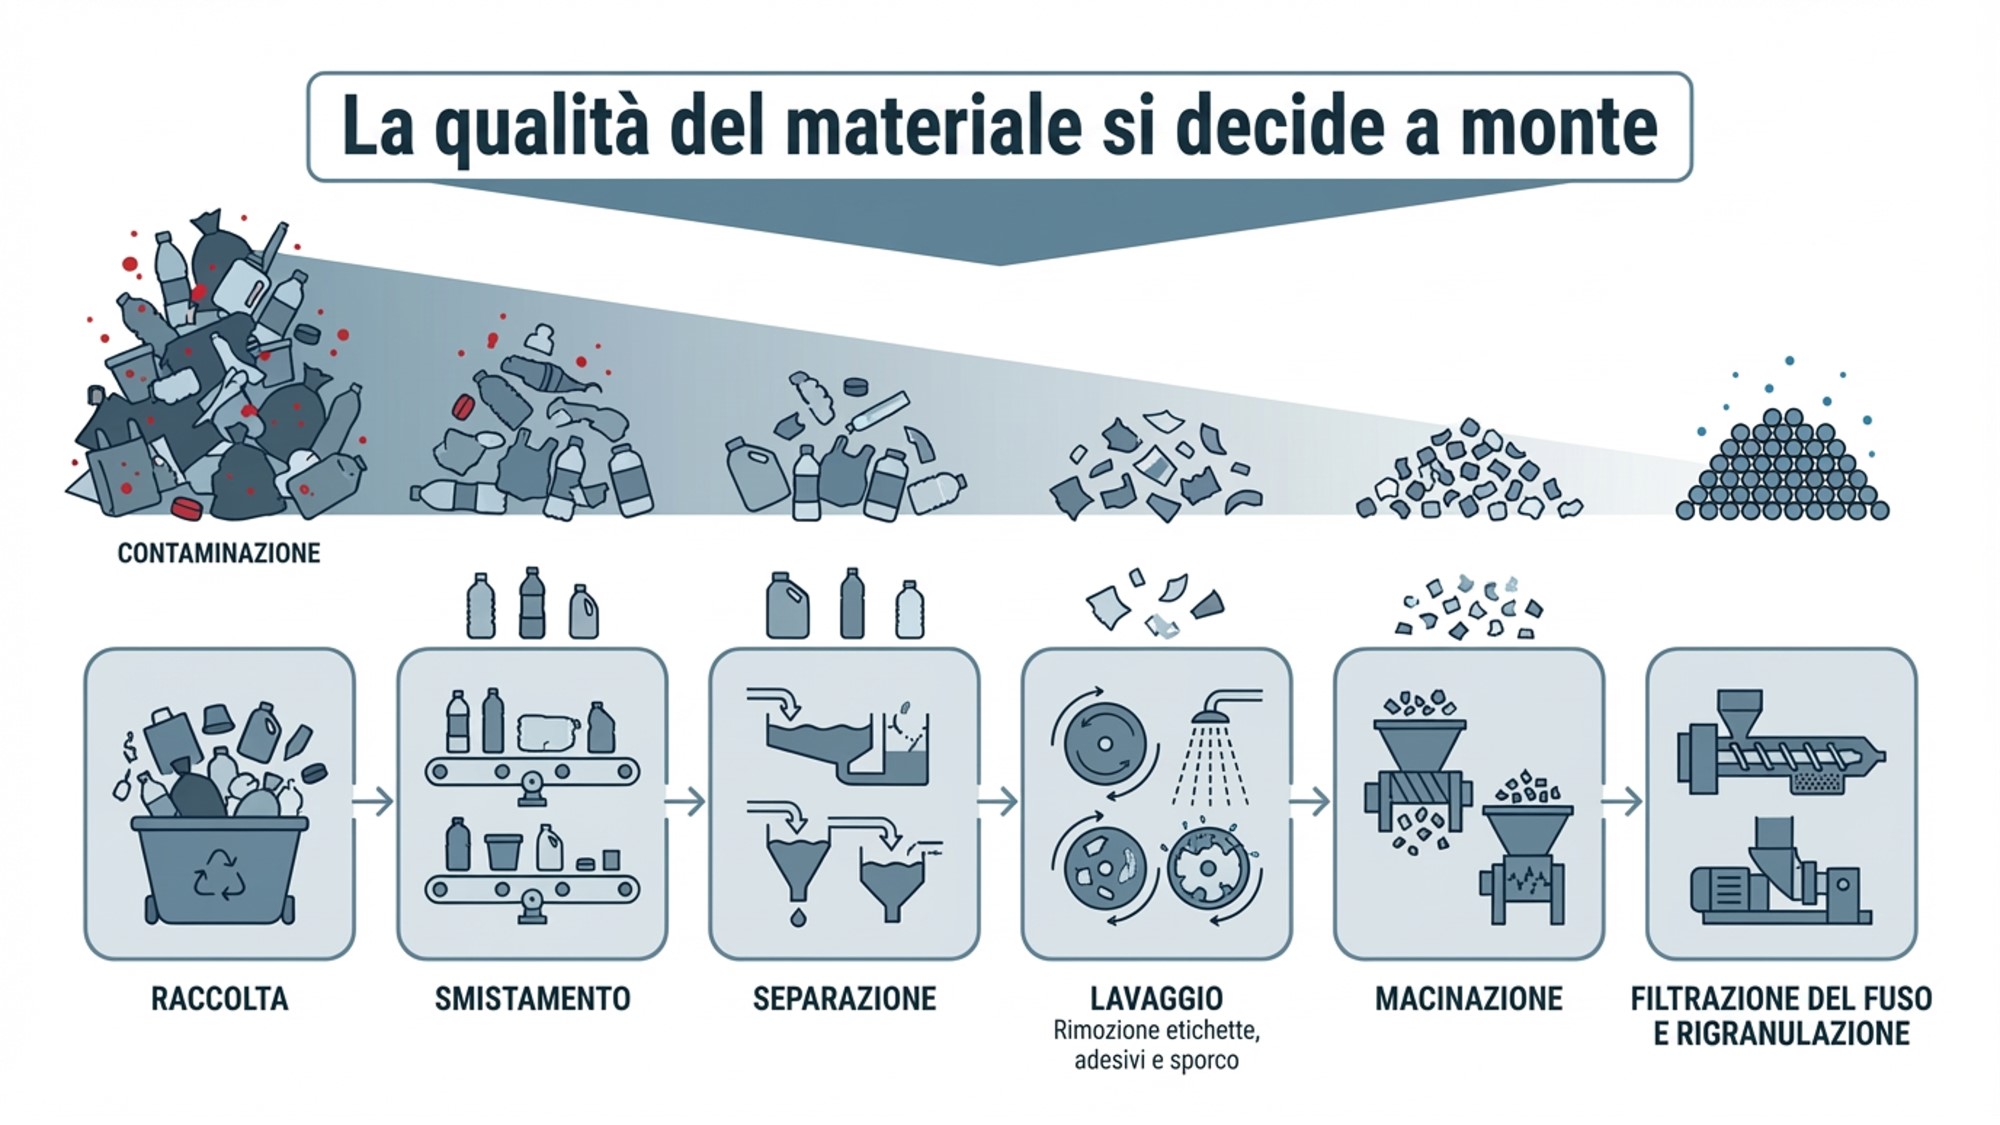
Uno scarto post industriale pulito può richiedere una semplice macinazione; un flusso post consumo misto, invece, richiede una filiera impiantistica molto più intensa, perché deve prima essere riconosciuto, separato e ripulito. La selezione è quindi il primo vero atto di costruzione della qualità del materiale. Non è un semplice smistamento logistico, ma una separazione in base a proprietà fisiche e chimiche. Le fasi successive di estrusione non correggono una separazione debole: l’ereditano e spesso l’amplificano.
Nessuna tecnologia di smistamento è perfetta, perché si scontra con limiti fisici invalicabili. I sistemi ottici NIR (Near Infrared), ad esempio, consentono selezioni rapide leggendo l’impronta spettroscopica del polimero, ma sono “ciechi” di fronte ai materiali scuri (il nero di carbonio assorbe integralmente la radiazione infrarossa) e vengono ingannati dalle strutture multistrato o dalle etichette coprenti a base polimerica, leggendo la superficie ma ignorando il cuore dell’oggetto.
Le separazioni densimetriche (vasche di flottazione) sono efficaci per separare le poliolefine (che galleggiano) dal PET o dal PVC (che affondano), ma perdono efficacia quando le densità si sovrappongono. Un polipropilene caricato con talco o carbonato di calcio, ad esempio, subisce un aumento di peso specifico che lo fa affondare in modo anomalo, mescolandosi irrimediabilmente con i polimeri pesanti, o inquinando i flussi di polietilene ad alta densità.
In questo quadro critico, il lavaggio riveste una funzione strategica primaria. Non serve solo a rimuovere la terra o i residui organici: serve a eliminare chimicamente ciò che altera la trasformazione successiva. Il lavaggio a caldo additivato con reagenti chimici (come la soda caustica) diventa un passaggio obbligato per disgregare colle tenaci e inchiostri profondi. Un lavaggio inefficace, infatti, lascia residui che, una volta portati ad alte temperature, bruciano istantaneamente, generando gas volatili, punti neri e inclusioni carboniose. Nel post consumo il washing è, di fatto, un’operazione di condizionamento termodinamico della materia.
Anche la macinazione e la filtrazione del fuso vanno lette in questa logica: riducono l’eterogeneità, ma non creano qualità dal nulla.
Resa e variabilità: la sfida dell’incostanza reologica
Nel riciclo meccanico la resa è un indicatore utile per il legislatore, ma ingannevole per il trasformatore. Misurare quanta plastica entra in linea e quanta ne esce sotto forma di granulo non basta a descrivere il valore industriale del processo.
La domanda cruciale è: quanta parte di quella massa in uscita è davvero lavorabile con una stabilità operativa paragonabile a quella del vergine?
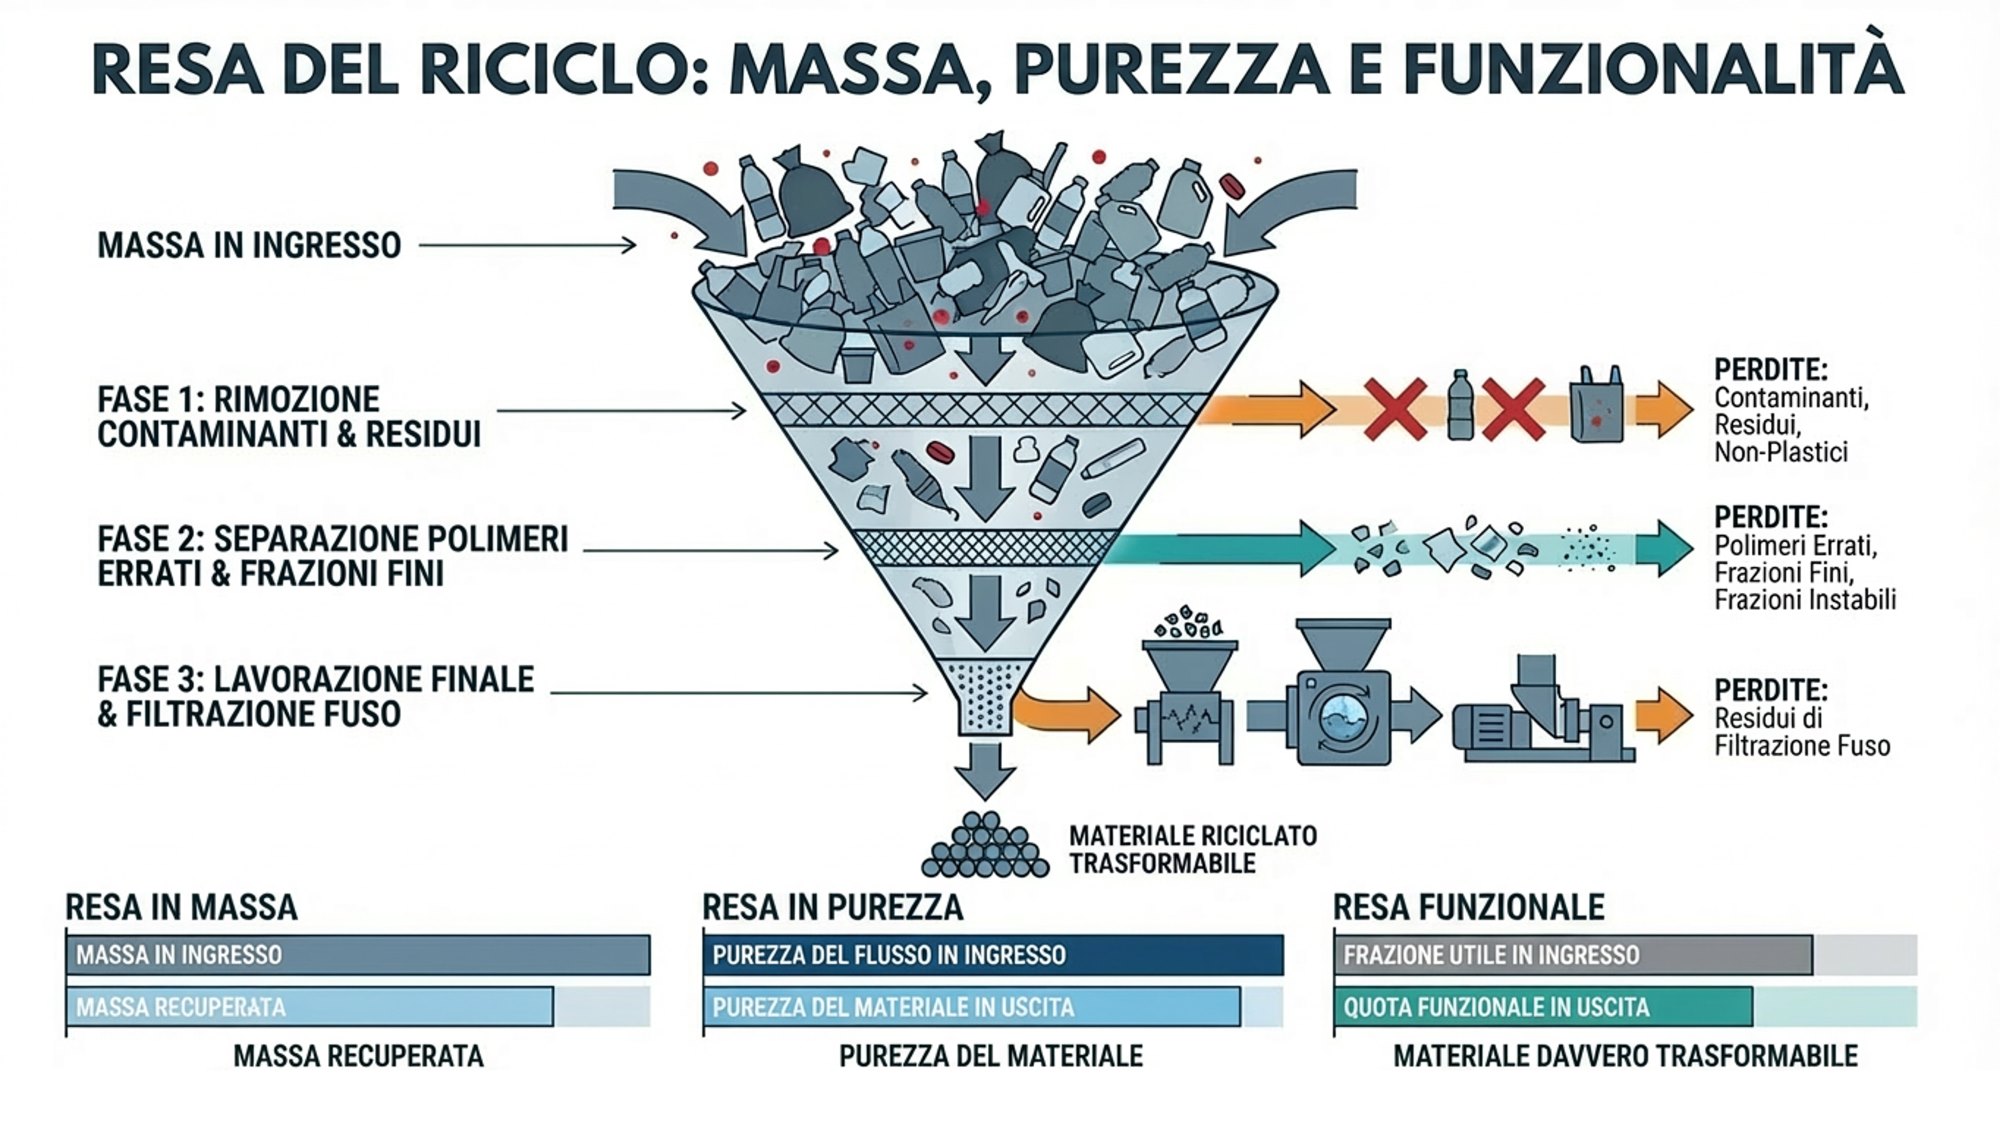
Per questo, come riassunto in figura 3, nel riciclo meccanico conviene distinguere tra resa in massa, resa in purezza e resa funzionale: tre grandezze che non coincidono e descrivono livelli diversi del valore industriale del materiale. C’è una resa massica (quanto materiale resta nel sistema). C’è una resa in purezza (quanto quel materiale si avvicina alla famiglia polimerica desiderata isolando i contaminanti). E c’è infine una resa funzionale, l’unica metrica che interessa davvero a chi sta in reparto: quanta parte del lotto in uscita può essere lavorata senza costringere l’operatore a inseguire continuamente i parametri della macchina.
Le tre rese non coincidono mai, ed è qui che esplode il problema endemico della variabilità. In un polimero vergine, un parametro come il Melt Flow Index (MFI) indica un punto reologico preciso. Nel riciclato post consumo, il valore riportato nella scheda tecnica è quasi sempre la media di una curva gaussiana molto ampia. Da un’ora all’altra di produzione, o da un big-bag al successivo, il materiale può fluttuare significativamente.
Per gestire questa dispersione, i riciclatori ricorrono a enormi silos di miscelazione per omogeneizzare i lotti. L’obiettivo è “mediare” le fluttuazioni mescolando tonnellate di materiale diverso prima di pellettizzarlo. Tuttavia, questa media statistica macroscopica non elimina l’eterogeneità microscopica: in macchina la dispersione si traduce in un’instabilità acuta nella fase di plastificazione. Il tempo di dosaggio oscilla, i residui provocano scivolamenti imprevedibili del granulo e la temperatura effettiva del fuso diventa incostante.
Di conseguenza, se l’aumento della massa recuperata in un impianto di riciclo comporta una maggiore dispersione qualitativa, il materiale diventa una criticità tecnologica. Al contrario, una filiera altamente selettiva, che ha il coraggio di scartare più massa pur di stringere la campana gaussiana della variabilità, genera un polimero con un valore industriale nettamente superiore. La regolarità geometrica del pellet riciclato non garantisce la regolarità della sua anima macromolecolare.
I limiti della trasformabilità e la termodinamica delle miscele
Il limite finale del riciclo meccanico coincide con il punto in cui la differenza rispetto al vergine diventa troppo ampia o instabile per essere governata. La trasformabilità non è la banale possibilità di fondere un granulo: è la possibilità di farlo all’interno di una finestra di processo ripetibile, ottenendo specifiche meccaniche ed estetiche coerenti nel tempo. I principali limiti alla trasformabilità del riciclato derivano dall’effetto combinato di degradazione del polimero, invecchiamento accumulato e incompatibilità tra le fasi, come illustrato in figura 4.
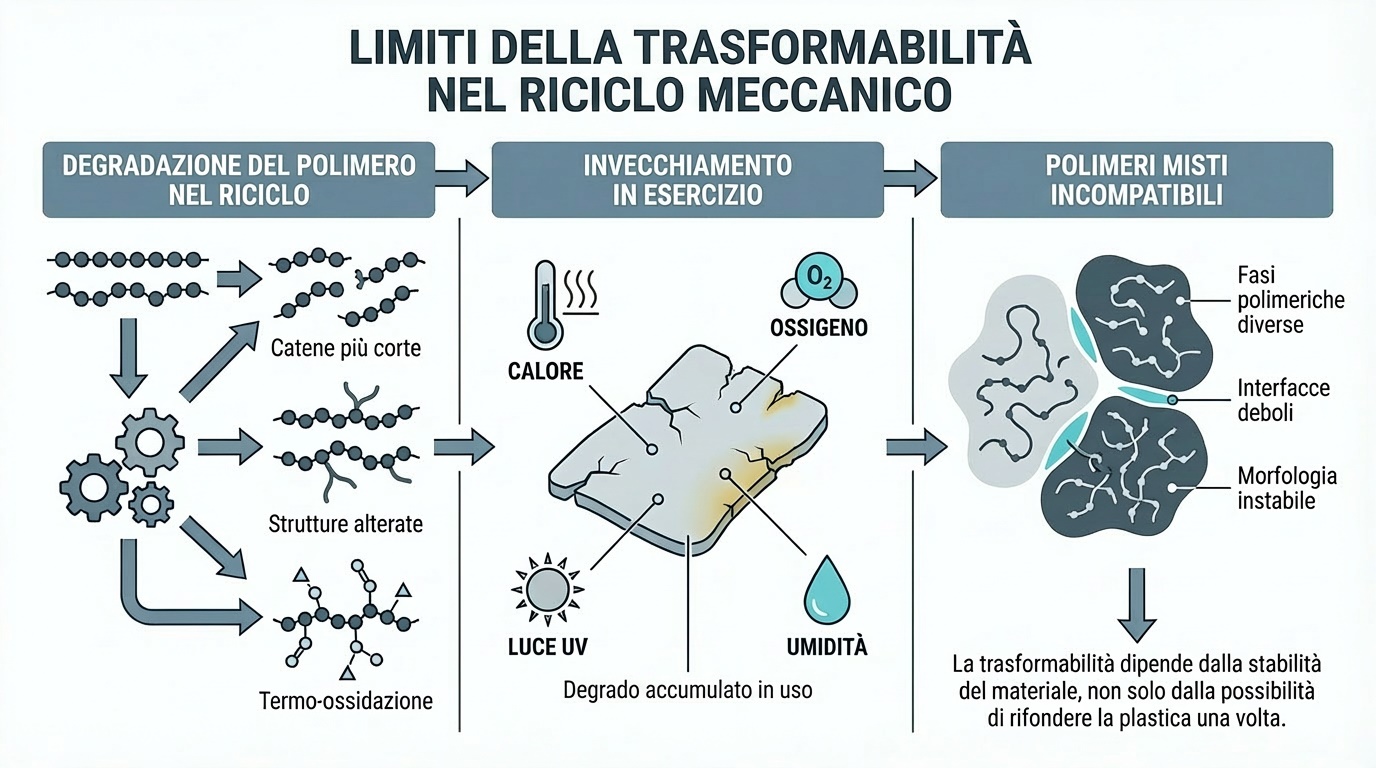
Il primo limite è l’esaurimento del pacchetto antiossidante e la degradazione strutturale. L’esposizione pregressa a ossigeno, raggi UV, umidità e stress di taglio lascia nel polimero difetti permanenti (gruppi ossidati, siti di innesco per rotture radicaliche). Anche se visivamente perfetto, il materiale è chimicamente “stanco” e risulterà più sensibile e vulnerabile alle alte temperature di lavorazione.
Il secondo limite riguarda la termodinamica delle miscele involontarie (blend). Quando la selezione a monte non riesce a isolare perfettamente un singolo polimero, il riciclatore lavora di fatto una miscela. Ma la termodinamica ci insegna che, a livello macromolecolare, polimeri diversi tendono a respingersi: l’entropia di miscelamento è quasi sempre sfavorevole. Salvo rare eccezioni, due polimeri non si dissolvono l’uno nell’altro, ma formano morfologie cosiddette a “isole e mare”, in cui il polimero minoritario forma inclusioni isolate nella matrice principale.
Tra queste isole e il mare circostante non si formano i fondamentali agganci molecolari (entanglement). Per arginare questa incompatibilità, la chimica offre la via degli agenti compatibilizzanti (come i copolimeri a blocchi), che agiscono come “ponti” molecolari per ancorare le isole alla matrice. Tuttavia, l’uso di compatibilizzanti complica la formulazione e non sempre ripristina le prestazioni ottimali.
Nella pratica della trasformazione, queste interfacce si traducono in difetti insidiosi: delaminazione superficiale (il classico sfaldamento), cali della resistenza all’impatto o rotture fragili. Il manufatto cede strutturalmente proprio dove l’incompatibilità chimica ha impedito una corretta coesione intima del materiale. Il difetto si amplifica quando i contaminanti hanno punti di fusione diversi: per fondere le inclusioni altofondenti si è costretti ad alzare la temperatura, innescando così la degradazione termica della matrice bassofondente.
Oltre il compromesso: progettare la robustezza
La trasformabilità non andrebbe mai valutata in modo episodico. Il riciclo meccanico assume un vero senso industriale solo quando è in grado di consegnare al mercato una materia seconda leggibile e stabile, non un semplice residuo tritato e rifuso.
Ma questa medaglia ha due facce, e la seconda spetta a chi la plastica la trasforma. Accettare la realtà del riciclo meccanico significa smettere di cercare nel PCR le garanzie rassicuranti del vergine e iniziare a progettare la robustezza dell’intero ciclo produttivo.
Significa abbandonare i processi statici basati su parametri rigidi e passare a logiche dinamiche e adattive. L’impiego di riciclato impone di evolvere il controllo di processo per compensare le fluttuazioni reologiche del lotto e di gestire attivamente le variabili legate alla storia termica del materiale. Solo spostando l’attenzione dalla ricerca di un materiale perfetto (che nei flussi post consumo non esiste) alla costruzione di un processo intrinsecamente tollerante alla variabilità, l’uso del riciclato smette di essere un compromesso al ribasso e diventa una reale risorsa industriale.
Riciclo meccanico e chimico: due logiche industriali diverse
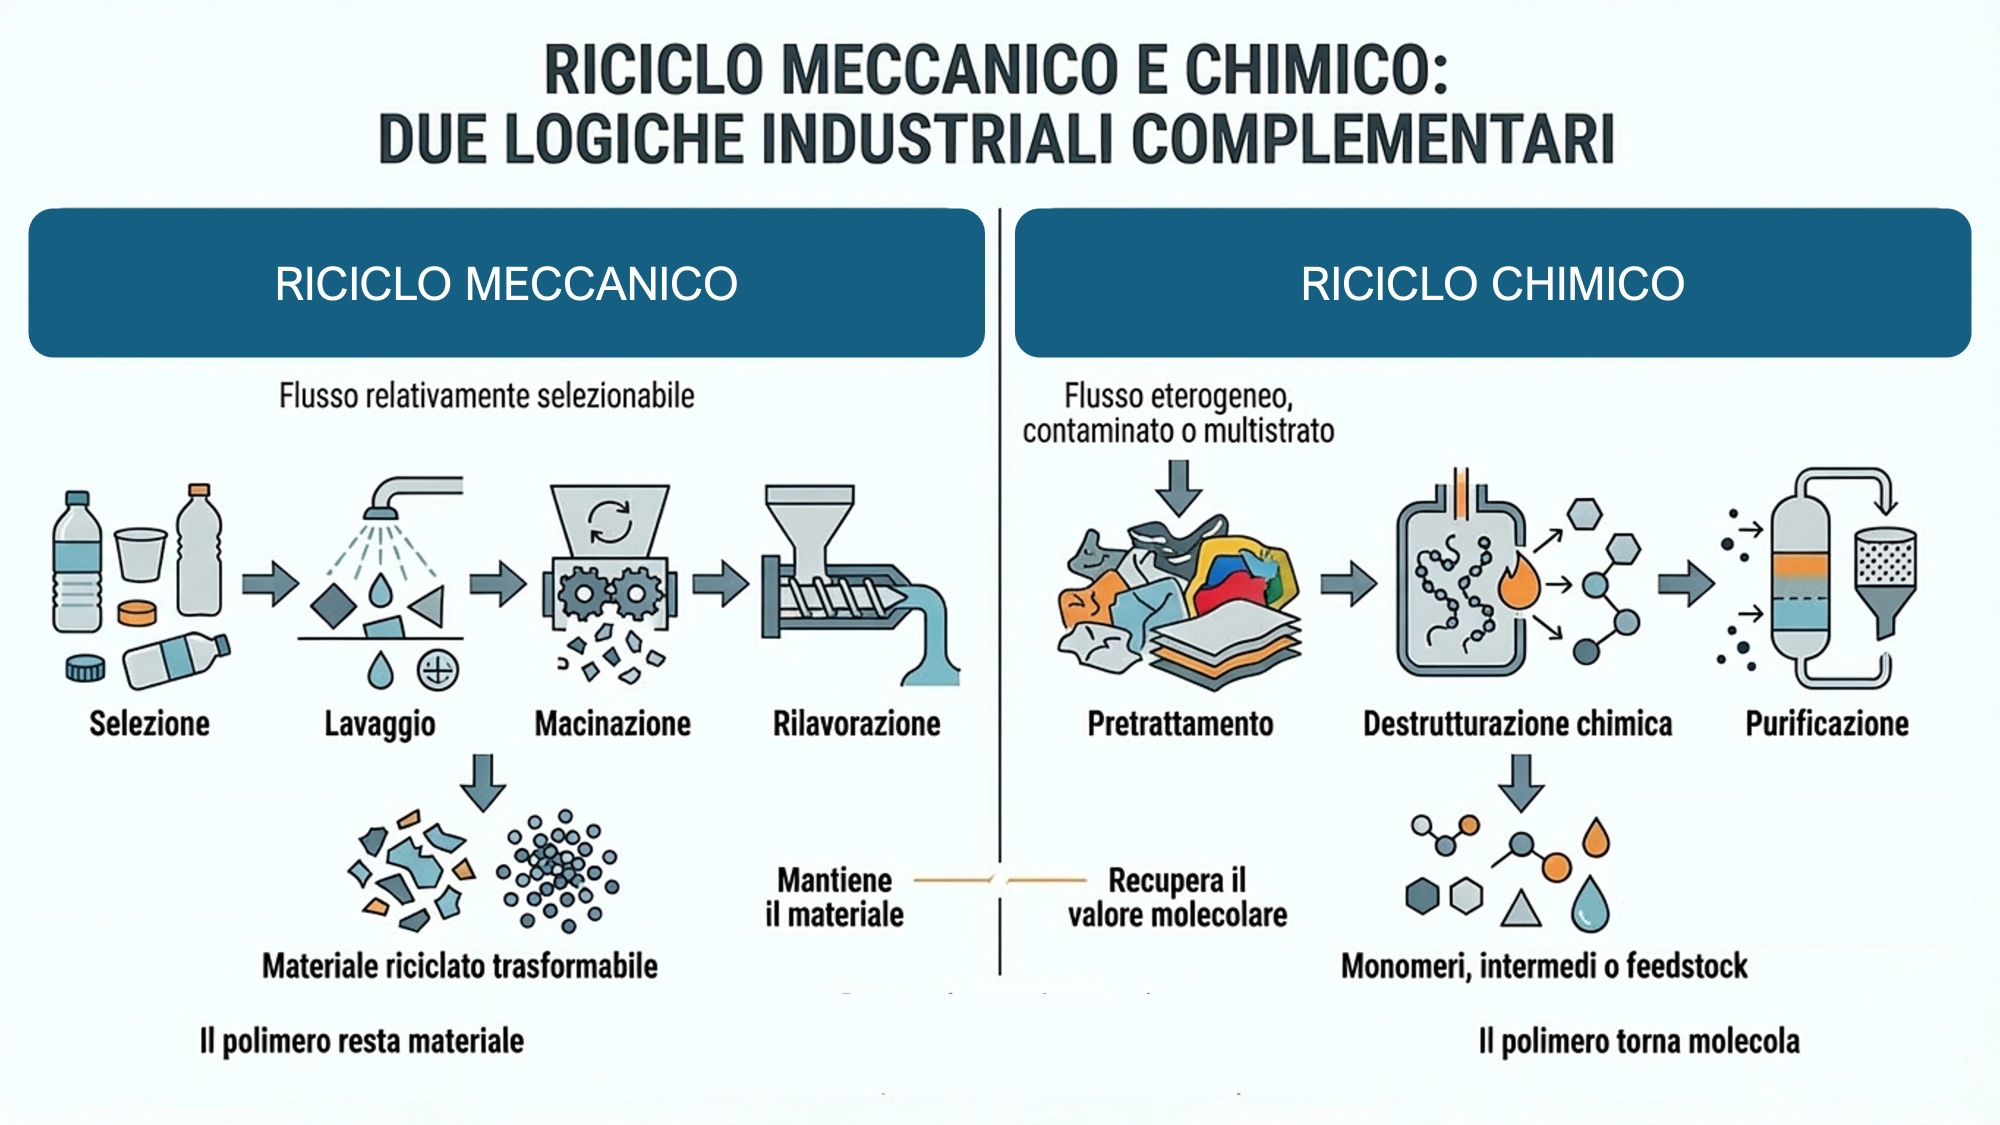
Il riciclo meccanico e quello chimico non rispondono alla stessa domanda. Come illustrato in figura 5, riciclo meccanico e riciclo chimico rispondono a feedstock diversi e perseguono due logiche industriali differenti: il primo conserva il materiale, il secondo ne recupera il valore sul piano molecolare. Il primo cerca di conservare il polimero in quanto materiale, riducendo eterogeneità, contaminazione e variabilità fino a ottenere una materia seconda ancora trasformabile. Il secondo interviene invece quando quel materiale è ormai troppo degradato o troppo disperso per poter essere recuperato tramite semplice selezione e rilavorazione.
È questa la differenza decisiva. Nel riciclo meccanico la sfida industriale è mantenere il materiale “leggibile”: separarlo bene, lavarlo a fondo, limitarne il degrado termico e contenerne la dispersione reologica e compositiva. Il suo punto di forza è evidente: quando il flusso è sufficientemente controllabile, il polimero resta polimero e continua a circolare come materia. Ma proprio qui emerge anche il suo limite: miscele incompatibili, contaminazioni residue e storia termomeccanica possono restringere drasticamente la finestra di trasformazione.
Il riciclo chimico segue una logica diversa. Non cerca di salvare direttamente la materia nella sua forma macromolecolare, ma di destrutturarla per riportarla a intermedi, monomeri o feedstock riutilizzabili. Per questo diventa l’opzione d’elezione su flussi eterogenei, fortemente contaminati o strutturalmente complessi (come i multistrato), dove la separazione fine richiesta dal riciclo meccanico risulta fisicamente impossibile o economicamente insostenibile.
Più che alternative in competizione, si tratta quindi di due strade complementari. Il riciclo meccanico resta la via più diretta ed efficiente quando il materiale è ancora abbastanza riconoscibile da poter restare materiale. Il riciclo chimico entra in gioco quando quella riconoscibilità è definitivamente persa, e il valore non è più recuperabile sul piano morfologico e reologico, ma solo tornando indietro sul piano molecolare.
(Articolo tratto dalla rivista Plastix di giugno 2026)