Il nuovo impianto Aliplast del Gruppo Hera integra selezione, lavaggio e compounding per ottenere granuli secondo le specifiche dei clienti. Un investimento da 48,8 milioni di euro che punta a collegare il recupero dei rifiuti alle esigenze della manifattura.
di Giovanni Sonzogni
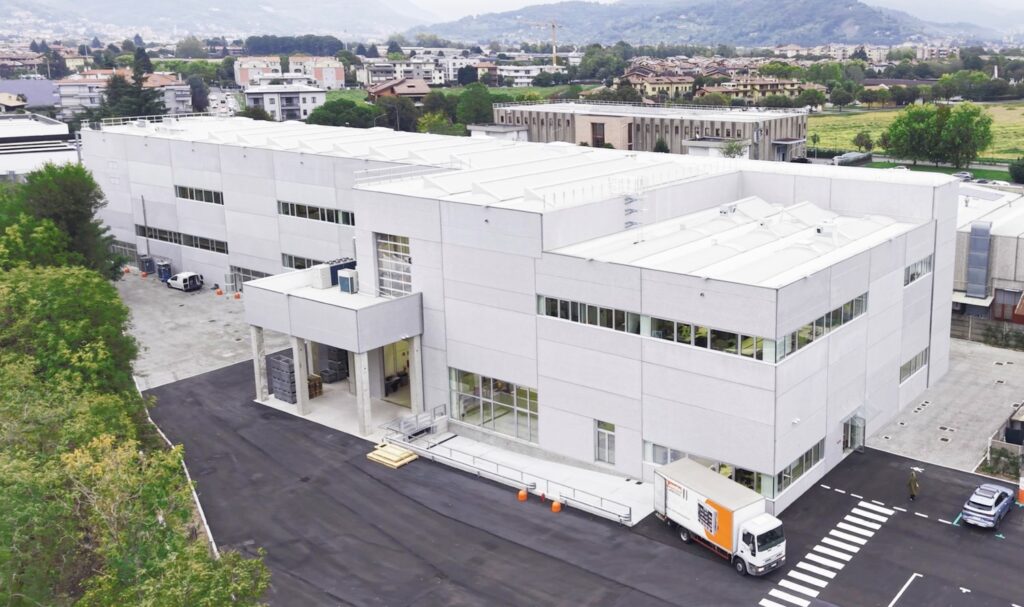
Una cassetta, un pallet, un componente per auto: oggetti diversi che, una volta scartati, possono diventare materia per nuove produzioni. Perché questo accada, però, raccogliere e separare la plastica è solo l’inizio. Occorre conoscerne la composizione, eliminare le impurità e ottenere un materiale con caratteristiche sufficientemente costanti da poter essere utilizzato in fabbrica. È su questo passaggio che lavora R3GID (Recover Recycle Regenerate Plastic), il nuovo impianto di Aliplast, società del Gruppo Hera, inaugurato a Modena il 20 ottobre 2026.
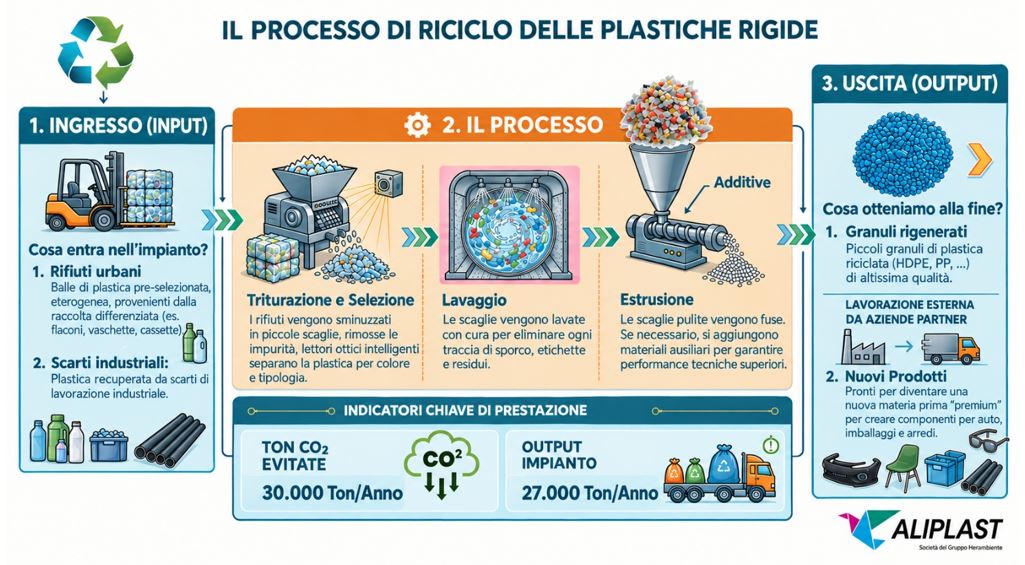
Costruito a partire dal 2024 e già operativo da alcuni mesi, il sito potrà trattare a regime fino a 30 mila tonnellate annue di rifiuti plastici rigidi di origine post consumo (PCR) e post industriale (PIR), con un totale di 80 addetti. Il progetto si rivolge a settori come packaging, automotive, cosmetica, elettronica e arredamento, nei quali il riciclato deve rispondere a esigenze precise di lavorabilità, resistenza e aspetto.
Dal rifiuto al granulo nello stesso sito
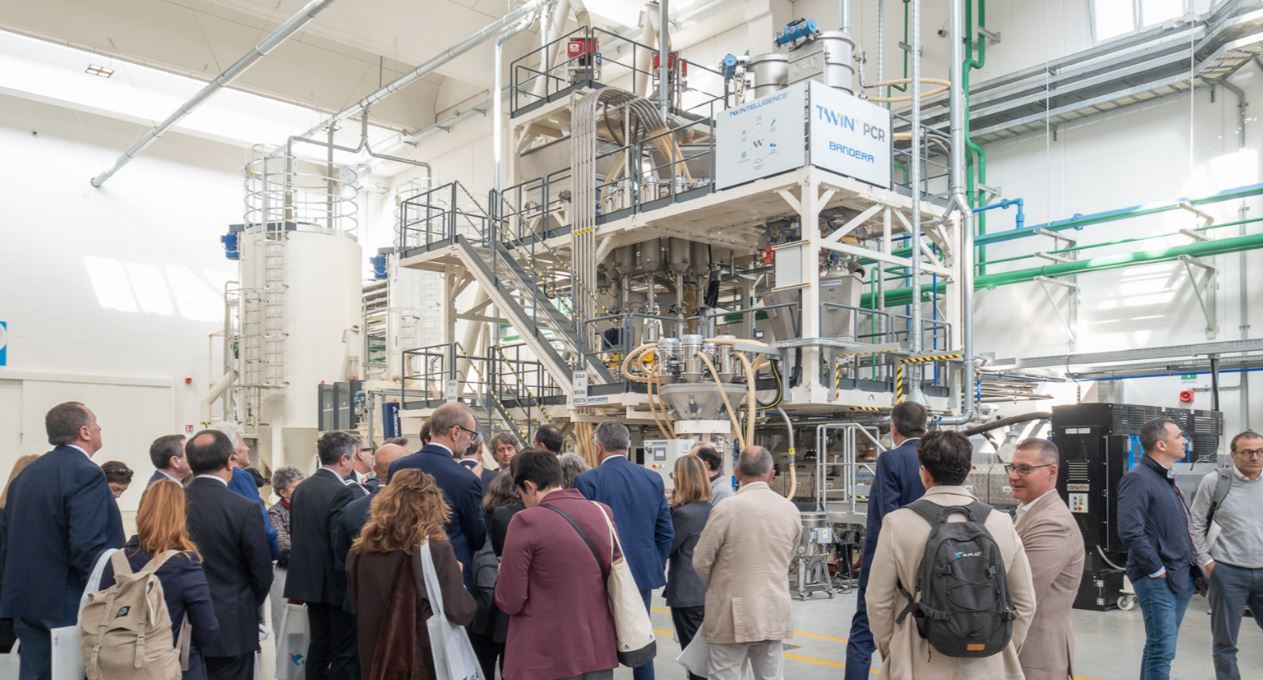
La particolarità dell’impianto è l’integrazione delle lavorazioni. Il sito gestirà contemporaneamente due tipologie di materiali in ingresso, PIR e PCR, con linee di selezione, lavaggio, macinazione ed estrusione-compounding e oltre 10 sistemi di selezione per massimizzare la separazione di polimeri e colori e ottenere granuli formulati in funzione dell’impiego finale. Il materiale recuperato arriva così a uno stadio più avanzato rispetto al semplice macinato o alle scaglie da inviare altrove per ulteriori trattamenti.
Il contributo tecnologico è partito da Nextchem, società del Gruppo Maire, attraverso la tecnologia proprietaria NX Replast™, già utilizzata per l’upcycling delle plastiche nell’impianto MyReplast di Bedizzole, in provincia di Brescia. A Modena il processo si è focalizzato soprattutto sul polipropilene (PP) e sul polietilene ad alta densità (HDPE). Secondo Aliplast, i sistemi di separazione Tomra e la filtrazione nella fase di compounding permettono di raggiungere una purezza superiore al 99%. Inoltre, il successivo compounding, con l’aggiunta di opportune cariche, consente di lavorare sulle caratteristiche del materiale e di avvicinarle alle specifiche richieste dagli utilizzatori.
Le plastiche arrivano da due filiere principali. Quella urbana comprende materiali preselezionati dalla raccolta differenziata degli imballaggi; quella industriale include sfridi di produzione, manufatti non commercializzabili e prodotti a fine vita, come cassette, pallet, cassonetti e componenti auto. Questa varietà richiede di organizzare il trattamento a partire dalle condizioni del materiale in ingresso.
Ogni carico è esaminato, classificato e collocato in baie di stoccaggio digitalizzate. I lotti sono identificati da un codice a barre che ne registra provenienza, tipologia e caratteristiche. Il sistema è collegato agli ordini di produzione: in base al granulo richiesto, si possono prelevare e combinare materiali di diversa origine, conservando la tracciabilità fino al prodotto finito. Per chi acquista, significa poter risalire dalla materia ricevuta ai rifiuti utilizzati per produrla.
Due percorsi per materiali diversi
Il processo distingue i materiali omogenei da quelli eterogenei, che necessitano di una selezione più approfondita. Entrambi i percorsi iniziano con una triturazione grossolana dei manufatti, ridotti a dimensioni di circa 30-40 centimetri, seguita dalla rimozione dei metalli ferrosi e non ferrosi e delle frazioni leggere.
Quando la composizione è già sufficientemente uniforme, il materiale prosegue verso le fasi di prelavaggio, macinazione, lavaggio e asciugatura. La linea dedicata ai flussi eterogenei aggiunge invece apparecchiature per eliminare sabbia e frazioni fini e una prima selezione ottica. Un sistema laser associato al riconoscimento NIR/VIS permette di individuare anche le plastiche nere, che sono indirizzate a un flusso di recupero separato.
Lavaggi a frizione, centrifughe e vasche di flottazione rimuovono sporco e impurità, sfruttando anche le differenze di densità per separare i materiali. Dopo l’asciugatura, le scaglie della linea eterogenea possono attraversare una seconda selezione ottica, più precisa, che riesce a separare il PP dall’HDPE. Quando serve, un modulo indipendente effettua anche la separazione per colore.
L’organizzazione modulare permette di usare alcune sezioni in autonomia, per esempio per lavare e selezionare scaglie acquistate all’esterno o recuperare le frazioni nere. Alle linee hanno contribuito Amut Ecotech, per numerose sezioni di trattamento e lavaggio, Tomra, per i selettori ottici, e Bandera, che ha progettato e realizzato la linea di estrusione-compounding.
Le scaglie selezionate e pulite vengono infine trasformate in granuli. È in questa fase che la formulazione incontra le richieste dell’applicazione finale. Un laboratorio interno verifica le proprietà fisiche, chimiche, meccaniche ed estetiche dei materiali. Nell’area di compounding, di fianco al primo impianto di estrusione bivite con doppio sistema di filtrazione, c’è già lo spazio per un secondo impianto simile, che a regime potrà consentire di gestire flussi dedicati per ciascuna delle due macchine.
La qualità deve trovare un mercato
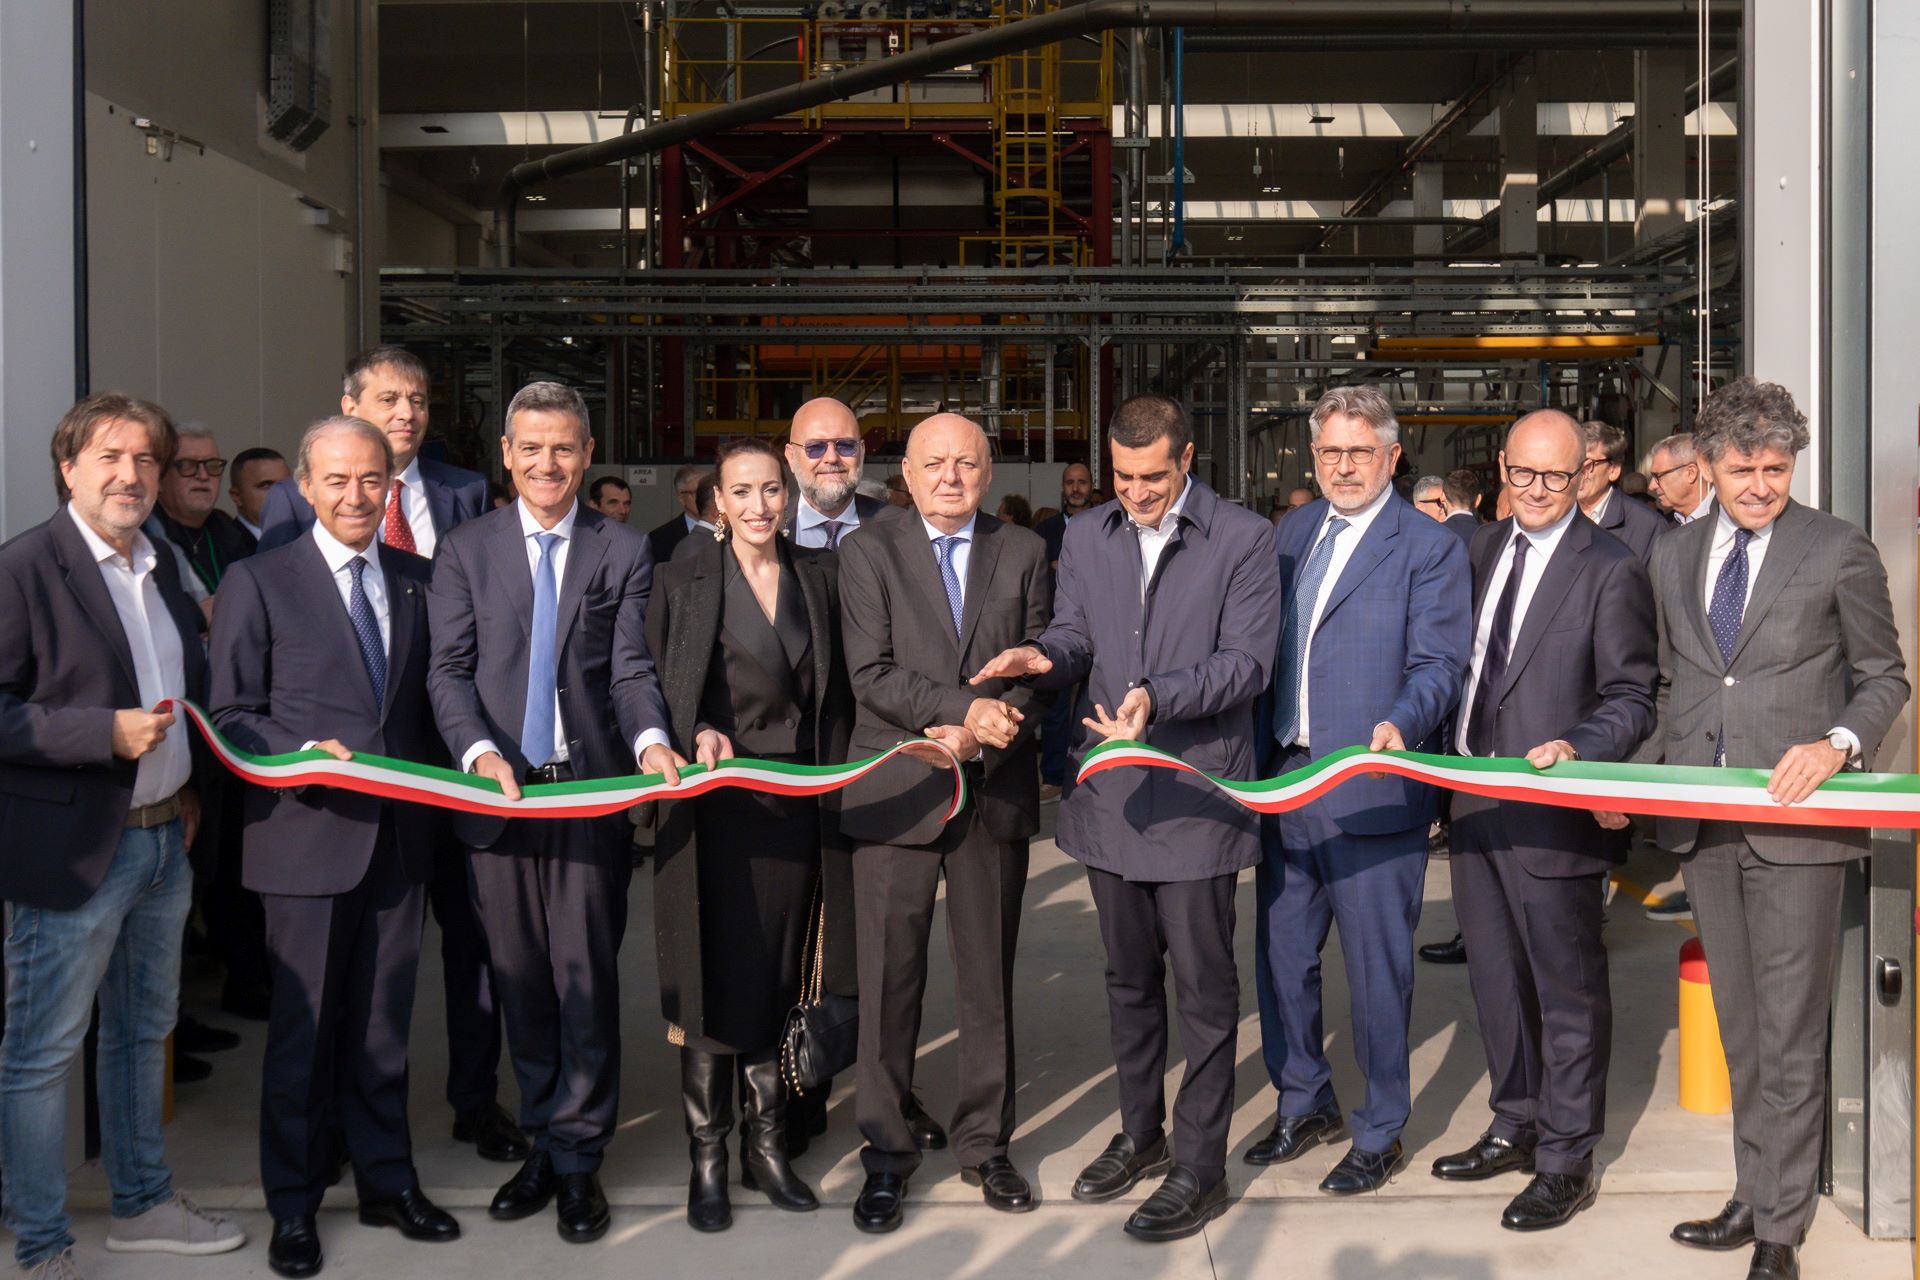
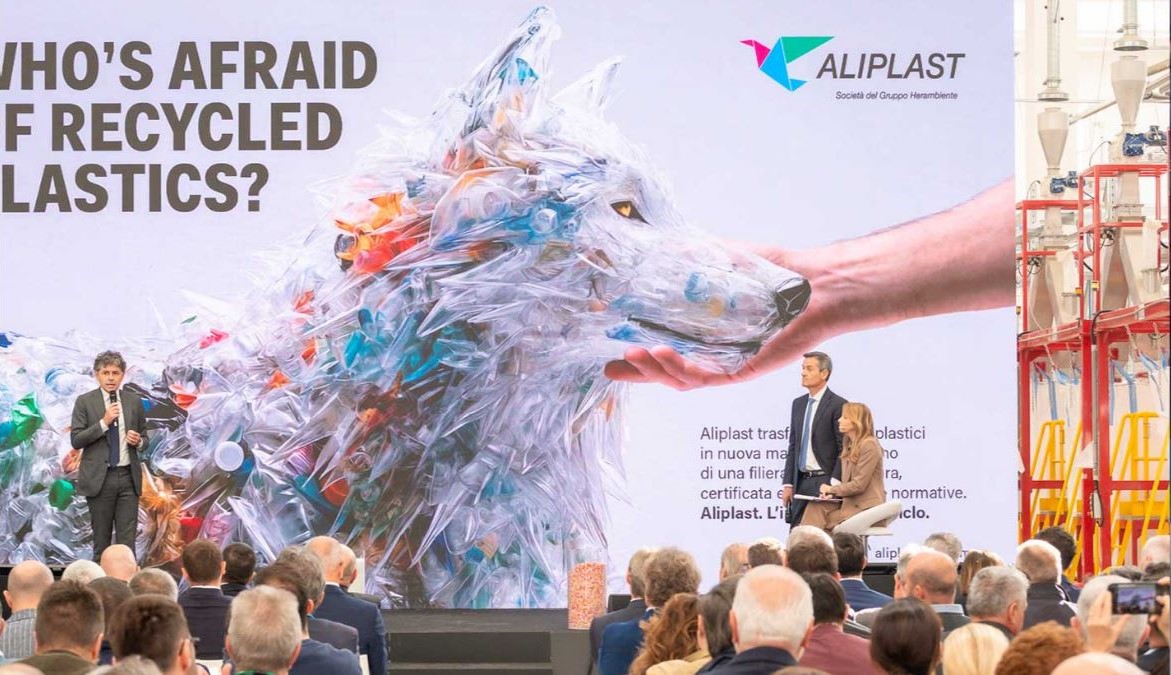
L’inaugurazione dell’impianto Aliplast è stata l’occasione per promuovere un confronto sul futuro del settore del riciclo della plastica, tra innovazione e sostenibilità. Dopo i saluti istituzionali del sindaco di Modena Massimo Mezzetti, l’amministratore delegato di Aliplast, Michele Petrone, ha aperto i lavori della mattinata.
Nel presentare l’investimento, Orazio Iacono, AD del Gruppo Hera, ha sottolineato il passaggio da una valutazione concentrata sui quantitativi raccolti a una maggiore attenzione alla qualità e agli sbocchi industriali. L’ingresso di Aliplast nel gruppo ha accompagnato questa evoluzione: al trattamento dei rifiuti si affianca la produzione di materie seconde che altre aziende devono essere disposte ad acquistare. L’amministratore delegato di Herambiente, Andrea Ramonda, ha invece illustrato le principali caratteristiche di R3GID e ha descritto il cambiamento attraverso il valore riconosciuto allo scarto.
Il presidente della Regione, Michele de Pascale, ha evidenziato con orgoglio come l’Emilia-Romagna continui a essere tra le prime Regioni in termini di materie prime seconde e non sia seconda a nessuno nell’economia circolare delle plastiche. Infine, il ministro dell’Ambiente e della Sicurezza energetica, Gilberto Pichetto Fratin, ha sottolineato quanto sia importante e strategico, per un Paese manifatturiero come l’Italia, recuperare risorse e polimeri e creare siti tecnologici come questo.
L’evento è proseguito con una tavola rotonda, moderata da Francesca Gambarini, giornalista de L’Economia del Corriere della Sera, che ha visto protagonisti il mondo dell’industria e della ricerca. Fabrizio Di Amato, presidente e fondatore del Gruppo Maire, ha collegato il progetto alla storia del polipropilene isotattico e a Giulio Natta, che nel 1963 vinse il premio Nobel per la Chimica. Il richiamo ha introdotto un percorso che oggi deve affiancare alla produzione di materiali anche la capacità di recuperarli dopo l’uso.
Vista la pressione sul settore a livello europeo, Antonino Furfari, direttore generale di Plastics Recyclers Europe (PRE), ha chiesto maggiore coerenza tra politiche ambientali, industriali e commerciali, insieme a tempi autorizzativi più rapidi. Luigi De Nardo, direttore del Dipartimento di Chimica del Politecnico di Milano, ha ricordato che ogni applicazione richiede una valutazione specifica: contano il polimero, la conoscenza dei flussi e delle prestazioni richieste per cercare di garantire una maggiore qualità e purezza dei materiali polimerici.
La prova nei prodotti
Le testimonianze degli utilizzatori hanno mostrato che cosa significa, in pratica, lavorare sul materiale.
Per Fratelli Guzzini, il responsabile Ricerca e Sviluppo Maurizio Mezzelani ha introdotto il ruolo del design nella durata degli oggetti. Un prodotto apprezzato, funzionale e capace di conservare il proprio valore d’uso può rimanere più a lungo nella vita quotidiana. La sostenibilità non dipende quindi soltanto dall’origine della materia, ma anche dalla frequenza del suo riuso. Per Guzzini l’uso di rPET è sempre stato un must, anche per la realizzazione di prodotti a uso alimentare che possano resistere a temperature di 70-75°C e agli innumerevoli lavaggi nelle lavastoviglie a uso domestico.
Nel settore cosmetico, Simone Targetti Ferri, Chief Sustainability Officer di L’Oréal Italia, ha descritto come la propria azienda abbia affiancato alla riduzione della materia impiegata, attraverso il lightweighting del singolo contenitore, l’aumento dell’utilizzo di rPET. Aspetto, funzionalità e disponibilità delle forniture devono essere garantiti su produzioni di milioni di pezzi.
Paolo Goi, direttore Global Innovation, Research & Quality di Davines, ha raccontato invece una collaborazione con Aliplast lunga circa quindici anni, che ha coinvolto anche tutta la filiera di fornitura. Il PET utilizzato dall’azienda, ha riferito, è spesso esclusivamente riciclato.
Per l’automotive, Paolo Accastello, area manager Manufacturing – Vehicle di Stellantis per Italia e Polonia, ha richiamato le attività di recupero e ricondizionamento e il polo dell’economia circolare di Mirafiori. I dati presentati per le attività considerate in Italia indicano circa 23 mila tonnellate di plastica consumata all’anno e 500 t/a di scarti plastici rigidi, principalmente a base di PP e PA. Su questi flussi si cercherà di costruire collaborazioni con chi rigenera materiali, come Aliplast.
Aliplast raddoppia
L’investimento di Modena rientra nei 2 miliardi di euro che il piano industriale destina all’economia circolare per il periodo 2025-2029, su 5,5 miliardi complessivi.
Il nuovo sito si inserisce nel programma di espansione di Aliplast, insieme all’ampliamento di Borgolavezzaro (Novara), dedicato al riciclo dell’LDPE, e all’acquisizione del 70% di Kronos Polymer Polska, ancora da perfezionare secondo le informazioni presentate.
In tal modo Aliplast raddoppierà la capacità di riciclo, superando le 210 mila t/anno di materie prime seconde di alta qualità, con una capacità produttiva complessiva pari a 255 mila t/anno. A Modena, intanto, il percorso è visibile dentro l’impianto: dai rifiuti identificati all’arrivo alle scaglie selezionate, fino ai granuli controllati in laboratorio. Sarà la continuità con cui questi materiali entreranno nelle produzioni a misurare il risultato dell’investimento.