Lotti più piccoli, maggiore varietà produttiva e cambi frequenti richiedono un approccio che non si concentri soltanto sulla pressa. Movimentazione dello stampo, bloccaggio, termoregolazione e connessione delle utenze sono infatti fasi di un unico processo.
Nello stampaggio di materie plastiche, tra l’ultimo pezzo conforme di una produzione e il primo della successiva si susseguono diverse operazioni: preparazione e movimentazione dello stampo, scollegamento delle utenze, rilascio del bloccaggio, posizionamento della nuova attrezzatura, serraggio e ripristino dei circuiti. Ognuna può influire sui tempi di fermo, sull’ergonomia, sulla sicurezza operativa e sulla ripetibilità.
L’approccio di Stäubli al cambio rapido degli stampi considera quindi movimentazione, bloccaggio e connessione come elementi di un sistema configurabile in funzione della macchina, dello stampo e dell’organizzazione produttiva.
Partire dall’analisi del processo
La logica SMED (acronimo di “Single Minute Exchange of Die”) invita a distinguere le operazioni da svolgere a macchina ferma da quelle che possono essere preparate in anticipo. L’analisi dovrebbe considerare frequenza dei cambi, operatori coinvolti, modalità di movimentazione, tempi di scollegamento e riconnessione, operazioni di serraggio, possibili errori e tempo necessario per tornare a condizioni produttive stabili.
L’obiettivo non è automatizzare ogni attività, ma individuare le fasi che assorbono più tempo, generano variabilità o richiedono interventi manuali ripetuti. Solo dopo questa valutazione è possibile definire il livello tecnologico più adatto all’impianto.
Movimentazione e bloccaggio
Il carroponte resta indispensabile quando peso e geometria dello stampo lo richiedono. Sulle presse di piccola e media dimensione, tuttavia, un carrello dedicato può consentire di predisporre lo stampo su un piano di trasferimento e gestirne il posizionamento limitando le operazioni con carico sospeso vicino alla macchina.
Il carrello manuale MLV è destinato alla movimentazione di stampi fino a 700 kg. Non richiede alimentazione o interfacce elettriche e dispone di un piano a rulli regolabile in altezza. Il punto non è contrapporre il carrello alla gru, ma scegliere la modalità più adatta agli spazi disponibili e alla frequenza dei cambi.
Anche il bloccaggio deve essere selezionato in funzione del parco stampi. Quando si vuole semplificare il serraggio senza introdurre sistemi alimentati, è possibile valutare il bloccaggio meccanico QMC 105/106, basato su un meccanismo a baionetta con leva manuale rimovibile.
Nei processi più automatizzati possono invece trovare applicazione i sistemi idraulici QMC 100 e QMC 101, integrabili nel controllo macchina. In presenza di un’elevata varietà di stampi e cambi frequenti, il sistema magnetico QMC123 rappresenta un’ulteriore opzione, da configurare in base alla pressa, agli stampi e al livello di controllo richiesto.
Connessioni centralizzate e termoregolazione
Il cambio stampo non termina con il serraggio. Devono essere ripristinati i circuiti di termoregolazione, le linee idrauliche, l’aria compressa e gli eventuali collegamenti elettrici. Numerose connessioni singole aumentano le attività manuali e la possibilità di invertire o dimenticare un collegamento.
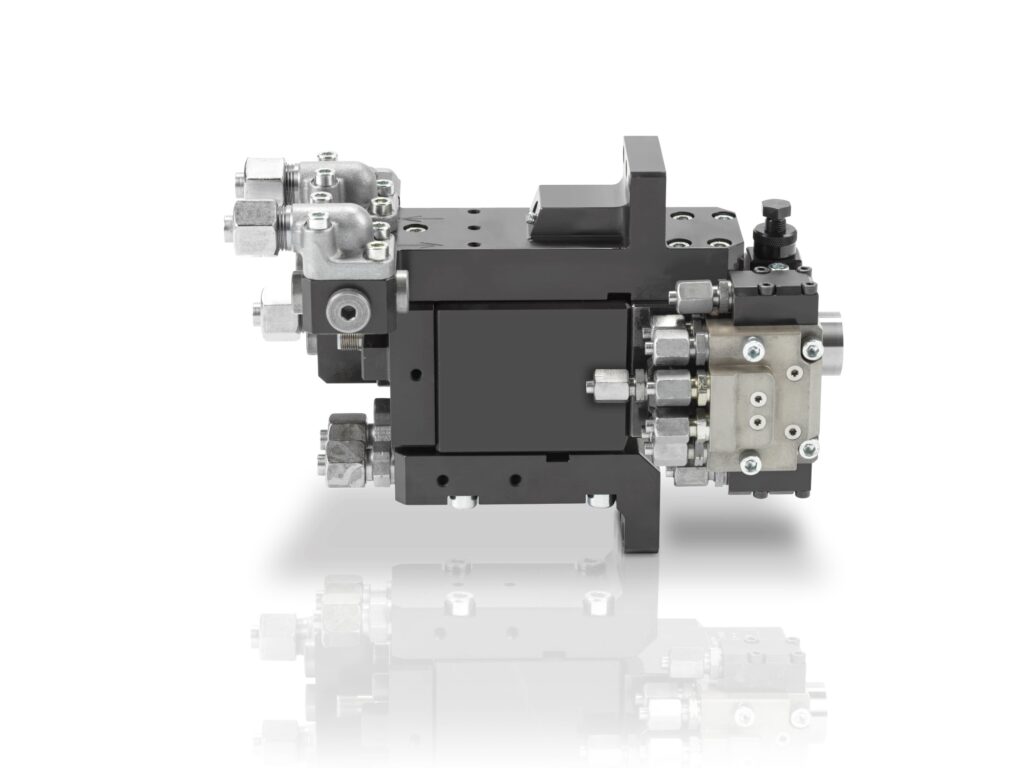
Le piastre multiconnessione consentono di centralizzare più circuiti e di collegarli o scollegarli da un unico punto, rendendo la sequenza più ripetibile. Per le presse di piccolo tonnellaggio, il sistema SMI offre una configurazione compatta, integrabile sia su nuovi impianti sia su configurazioni esistenti.
Per la termoregolazione, la gamma Stäubli comprende inoltre raccordi rapidi a passaggio libero e antisgocciolo, da selezionare in funzione del fluido e delle condizioni operative. La corretta gestione delle connessioni aiuta a rendere più ordinata e ripetibile la fase di riavvio.
Dallo stampaggio al trasferimento dei fluidi
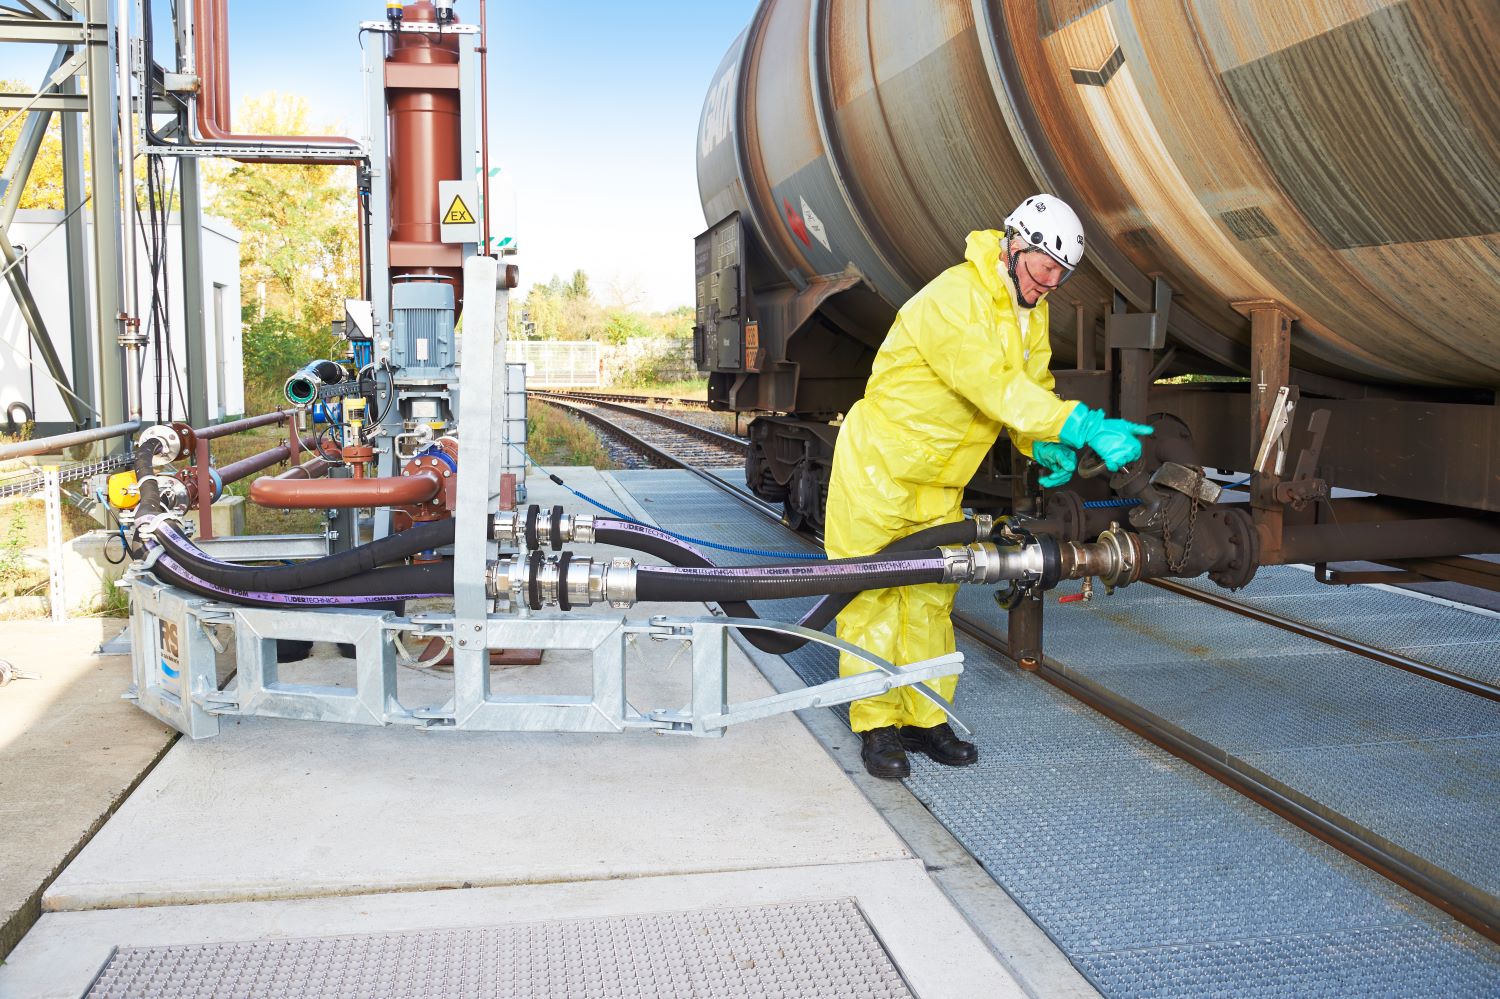
La gestione controllata delle connessioni riguarda anche le attività a monte della trasformazione ovvero il trasferimento di plastificanti, pigmenti, additivi, stabilizzanti e lubrificanti tra autocisterne, serbatoi, IBC, fusti e linee di produzione.
Ogni connessione deve essere valutata rispetto al fluido, alla compatibilità dei materiali, alla pressione, alla temperatura e alle esigenze di pulizia o drenaggio. Le soluzioni Stäubli per l’industria chimica e petrolchimica comprendono raccordi rapidi standard e specializzati, oltre a tecnologie antisgocciolo per il trasferimento di liquidi.
Valutare il ritorno sul processo
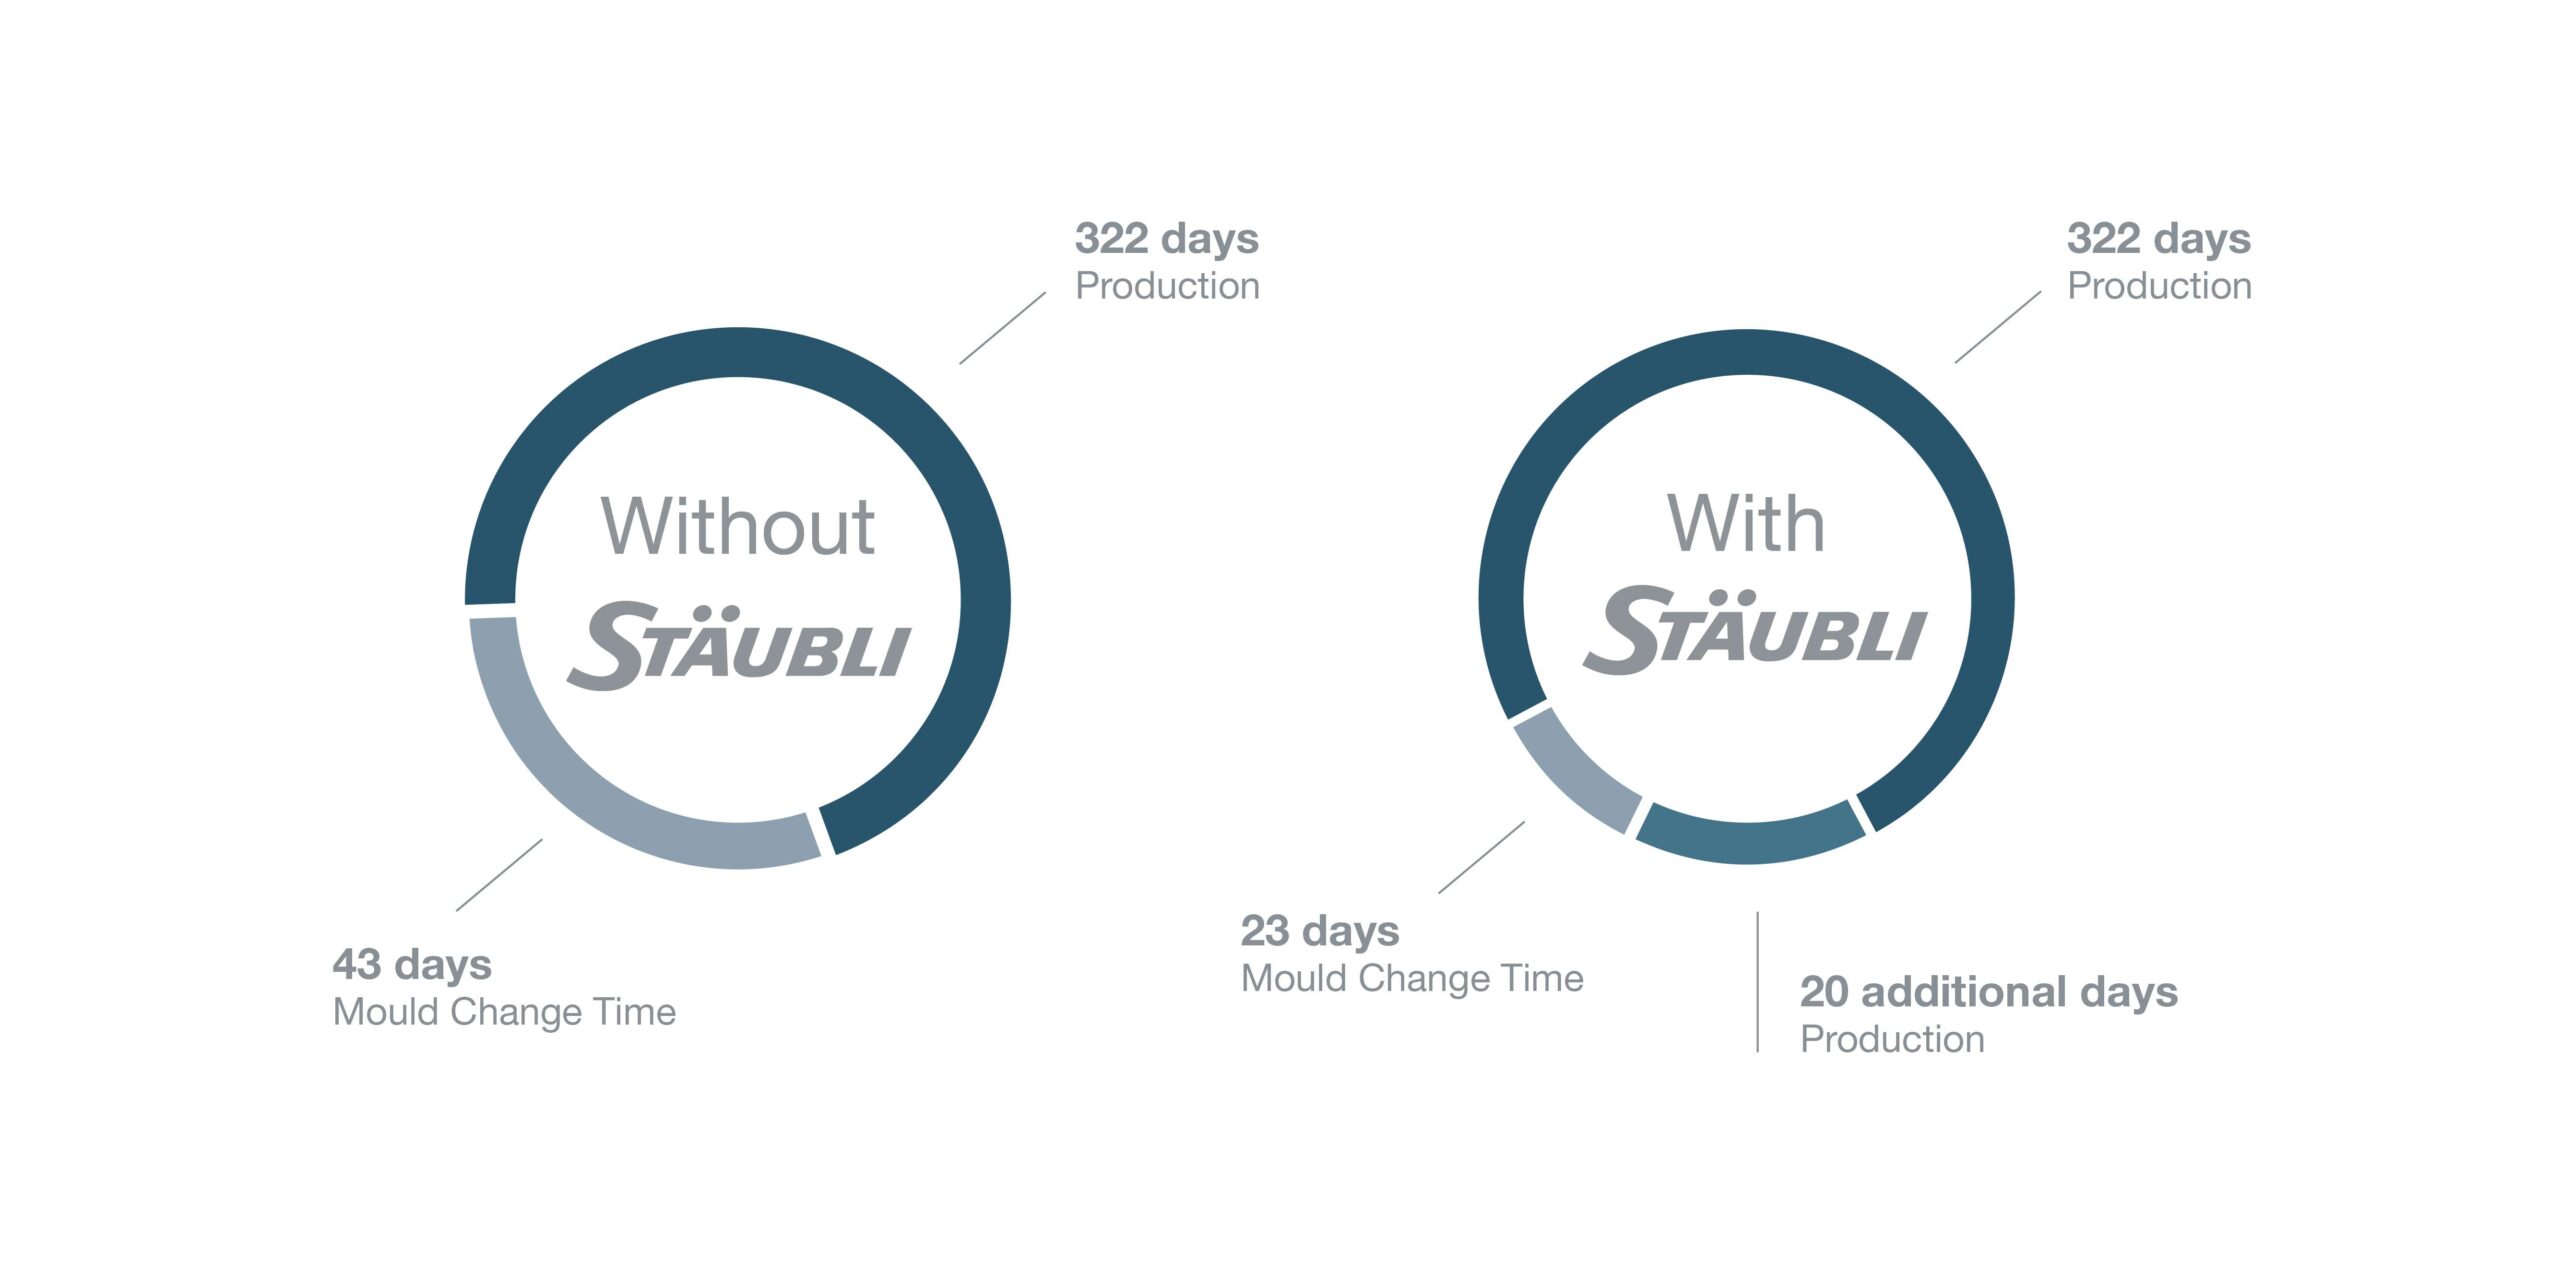
Movimentazione, bloccaggio e connessione non sono interventi isolati. La valutazione dovrebbe considerare durata del cambio, numero di cambi annui, attività svolte a pressa ferma, errori di collegamento, scarti in avviamento e operazioni manuali ripetitive.
Il 17 novembre 2026, al XXXI Congresso delle materie plastiche, degli stampi e dello stampaggio, organizzato dall’associazione TMP e che si terrà presso il Centro Congressi NH di Milanofiori (Assago), gli specialisti di Stäubli saranno disponibili per analizzare casi applicativi e confrontarsi sulle possibili aree di miglioramento.
Chi non riuscirà a partecipare potrà comunque richiedere un confronto dedicato attraverso la pagina: Analizza il tuo processo con uno specialista Stäubli.