L’elasticità dei TPS non nasce da legami chimici permanenti, ma da domini stirenici che si organizzano su scala nanometrica
di Giovanni Lucchetta, Università di Padova
I TPS, cioè i copolimeri stirenici a blocchi, sono la famiglia più rappresentativa degli elastomeri termoplastici. La loro struttura di base è semplice da descrivere, ma molto ricca dal punto di vista delle conseguenze applicative: accanto a uno o più blocchi rigidi di polistirene è presente almeno un blocco centrale elastomerico, responsabile della flessibilità del materiale. È proprio questa combinazione tra una fase hard stirenica e una fase soft gommoso-elastomerica a spiegare la natura ibrida dei TPS: materiali capaci di comportarsi come gomme in esercizio, ma di essere trasformati come termoplastici.
Dal punto di vista industriale, le famiglie più importanti sono quattro. I gradi non idrogenati sono SBS e SIS, in cui il blocco elastomerico è rispettivamente a base di polibutadiene o poliisoprene. I corrispondenti materiali idrogenati sono SEBS e SEPS, che derivano dall’idrogenazione dei precedenti e offrono una migliore stabilità all’invecchiamento, all’ossidazione e agli agenti chimici (vedi figura 1). In altre parole, l’idrogenazione non cambia soltanto il nome commerciale del materiale: modifica in modo sostanziale la durabilità e allarga il campo di impiego verso applicazioni più esigenti.
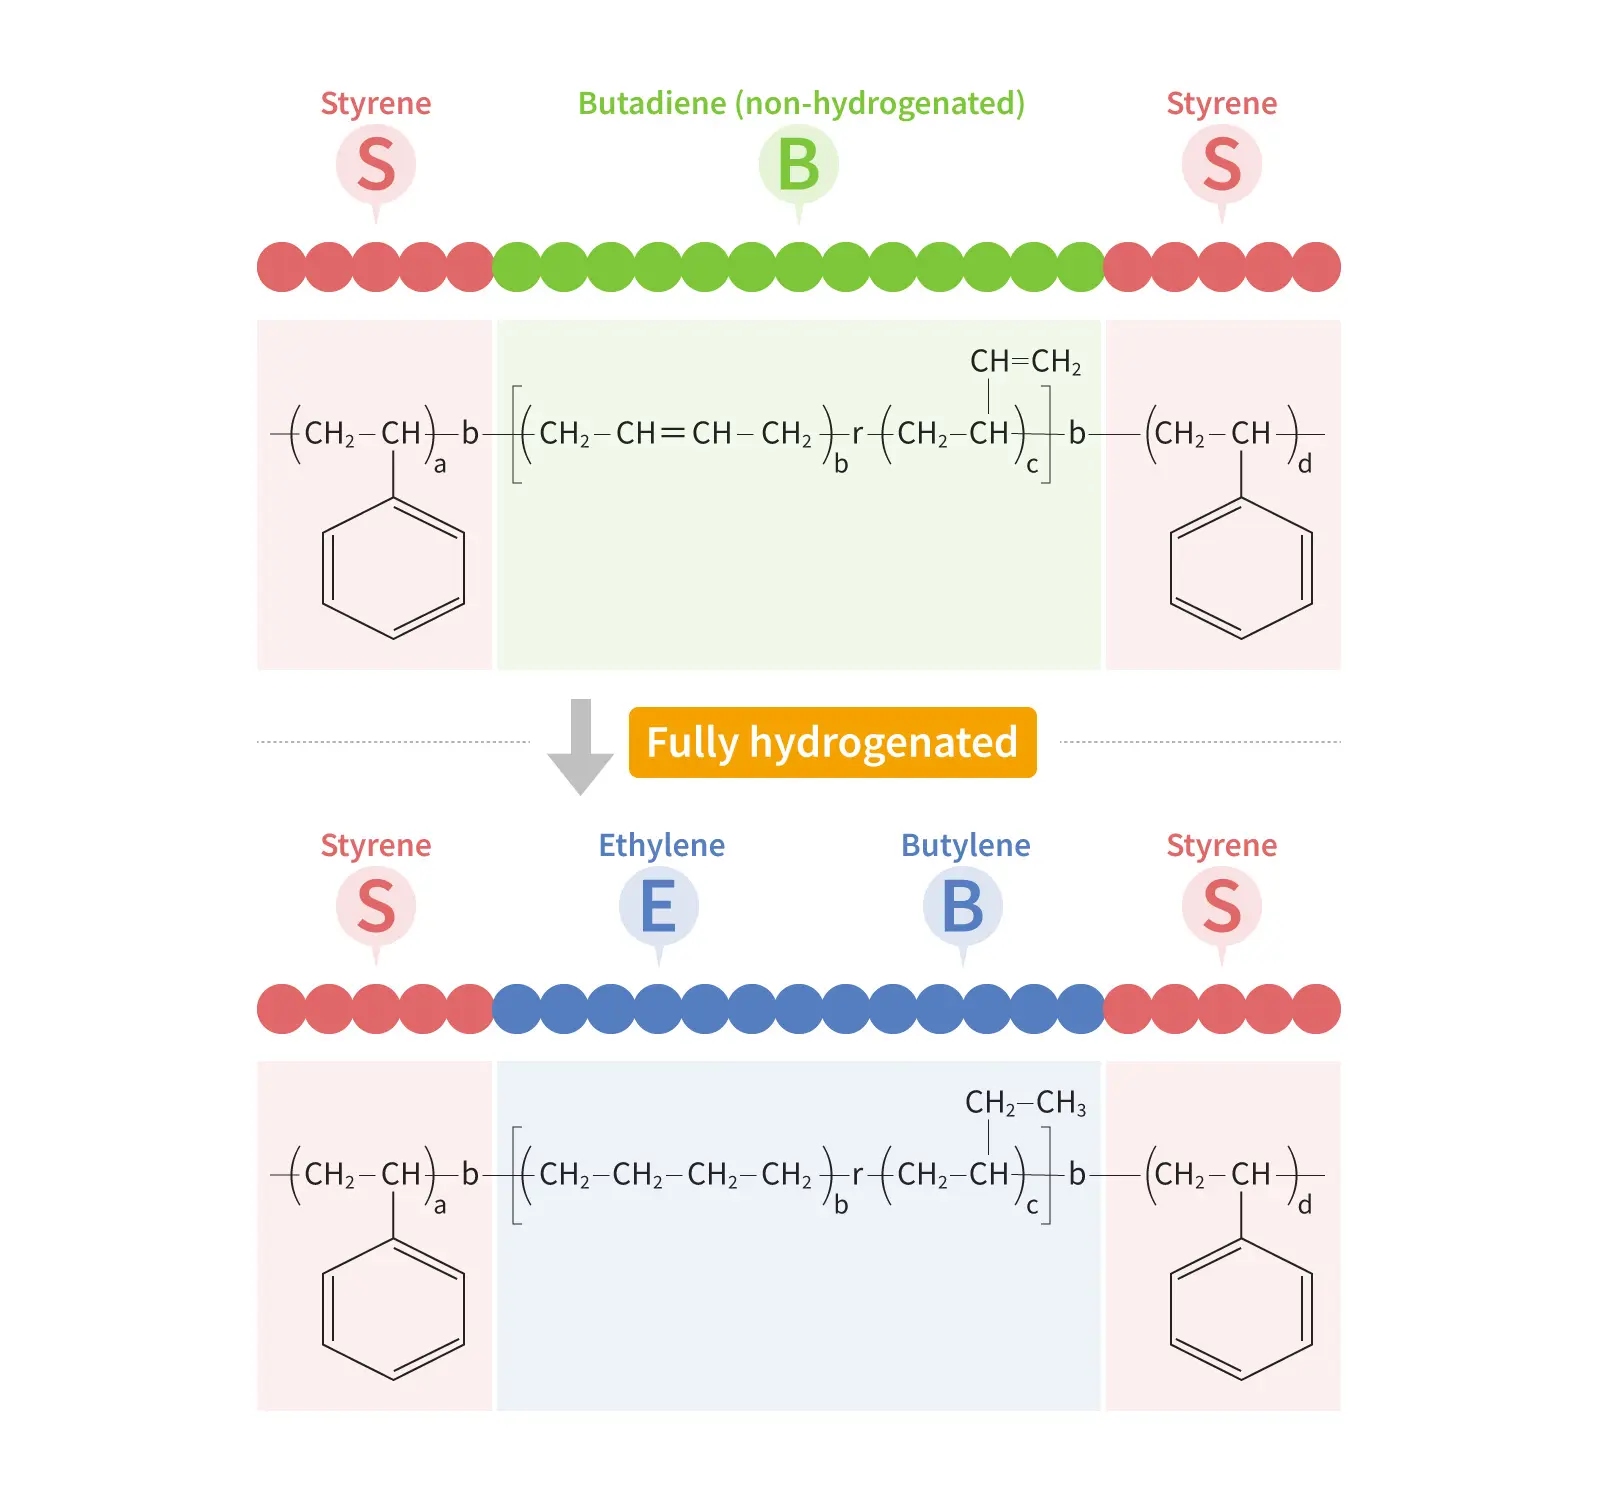
La scelta tra queste famiglie non dipende solo dal blocco elastomerico in senso generico, ma anche dalla sua struttura fine. Nel caso dei blocchi a base butadiene, è importante anche il modo in cui le unità monomeriche si concatenano tra loro. In particolare, la quota di unità legate in configurazione 1,2 (nella figura 1 è la porzione del blocco butadienico con il gruppo laterale CH=CH2) viene indicata come contenuto di vinile e influenza in modo sensibile le proprietà del segmento elastomerico. Aumentando questa frazione si modifica sensibilmente la temperatura di transizione vetrosa del blocco elastomerico: in termini pratici, cambia la temperatura al di sotto della quale il segmento soft smette di comportarsi da elastomero e tende a irrigidirsi. È quindi già a questo livello che la struttura molecolare inizia a determinare il campo di utilizzo del materiale.
L’effetto del vinile diventa ancora più interessante quando il copolimero viene idrogenato. Nel passaggio da SBS a SEBS, ad esempio, la struttura originaria del blocco butadienico condiziona la possibilità che il segmento elastomerico sviluppi o meno una certa cristallinità residua. Se il contenuto di vinile è elevato, la cristallizzazione del blocco idrogenato è progressivamente inibita e il materiale resta completamente amorfo; a contenuti più bassi, invece, può comparire una certa frazione cristallizzabile. Anche questo aspetto non è secondario, perché influisce su rigidità, risposta elastica e isteresi meccanica. In altre parole, due TPS con sigle apparentemente simili possono comportarsi in modo piuttosto diverso perché diversa è la microstruttura del loro blocco soft.
Questa è una delle ragioni per cui i TPS non possono essere letti come una famiglia semplice. Dietro sigle che a prima vista sembrano molto vicine tra di loro si nascondono materiali con livelli diversi di resistenza chimica, stabilità all’invecchiamento, trasparenza, elasticità a bassa temperatura e comportamento dinamico. Ed è anche il motivo per cui, nell’uso industriale, l’SEBS ha assunto un ruolo particolarmente importante: la maggiore stabilità ottenuta con l’idrogenazione, unita alla possibilità di modulare il comportamento del blocco elastomerico attraverso la sua struttura, ne ha favorito l’impiego in un ventaglio molto ampio di applicazioni.
Separazione di fase e morfologia
La seconda chiave per leggere i TPS è che i loro blocchi non restano dispersi in modo casuale nella massa polimerica. Al contrario, tendono a separarsi spontaneamente in domini distinti, perché il polistirene e il blocco elastomerico hanno affinità termodinamiche molto diverse. In termini semplici, non si mescolano volentieri: da questa incompatibilità nasce una “segregazione su scala micro- e nanometrica” che è all’origine del comportamento tipico dei copolimeri stirenici a blocchi.
È proprio qui che i TPS si distinguono in modo netto dalle gomme vulcanizzate. In una gomma tradizionale l’elasticità deriva da una rete di legami chimici permanenti; nei TPS, invece, la funzione di rete è affidata ai domini stirenici, che si aggregano tra loro e agiscono come punti di ancoraggio fisico. Questi domini tengono insieme la fase elastomerica e impediscono alle catene di scorrere liberamente a temperatura ambiente, conferendo al materiale una risposta elastica molto simile a quella di una gomma. La differenza fondamentale è che questi ancoraggi non sono permanenti: aumentare la temperatura, oppure introdurre un solvente adatto, può indebolire la separazione di fase e quindi sciogliere la rete fisica. È da questa reversibilità che discendono la rifondibilità, la riprocessabilità e la possibilità di recuperare gli sfridi, che rappresentano uno dei vantaggi industriali più importanti dei TPS.
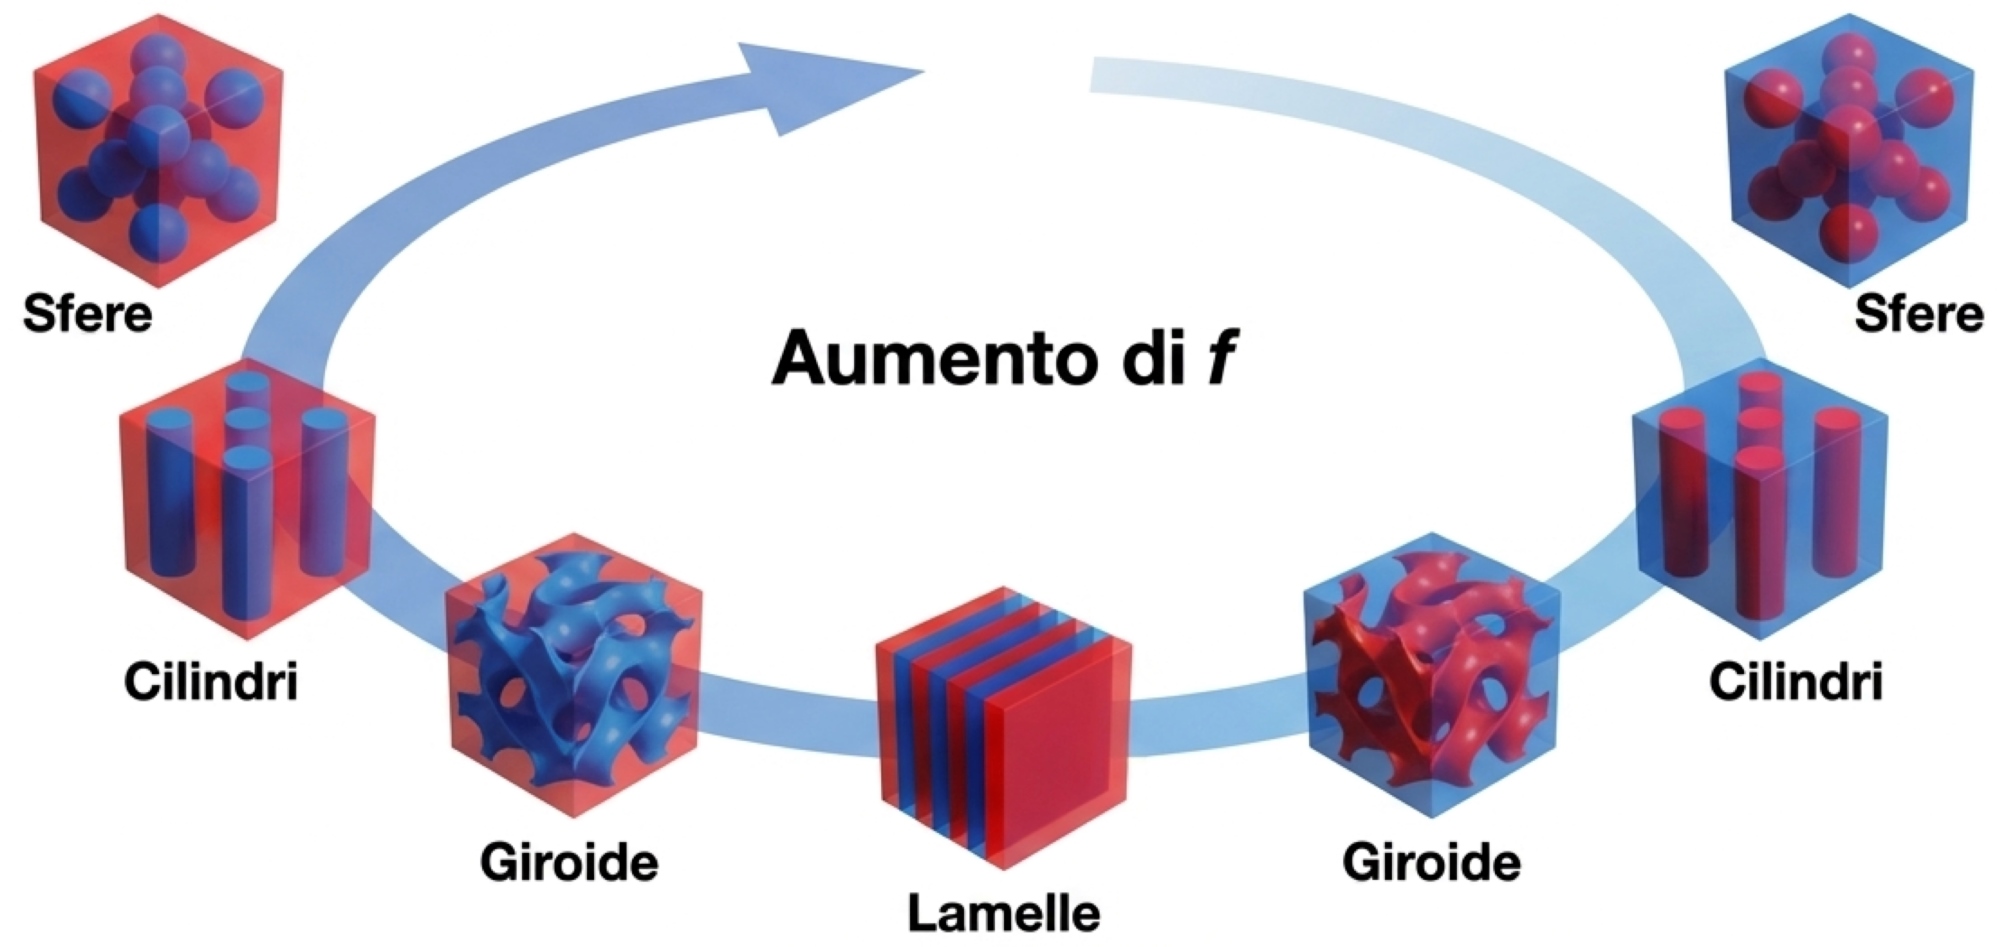
La separazione di fase, però, non genera una struttura unica. A seconda della composizione relativa dei blocchi, del peso molecolare e dell’intensità della loro incompatibilità, il materiale può organizzarsi in morfologie diverse (figura 2).
Quando la frazione della fase rigida è bassa, i domini stirenici tendono a formare strutture isolate, spesso assimilabili a micelle sferiche disperse nella matrice elastomerica. Aumentando la quantità della fase dura, le strutture possono diventare cilindriche e poi lamellari, con un grado crescente di continuità. Anche se questa descrizione è necessariamente semplificata, è sufficiente per capire un punto essenziale: la morfologia non è un dettaglio da laboratorio, ma una variabile che influenza in modo diretto rigidità, elasticità, isteresi e risposta meccanica complessiva.
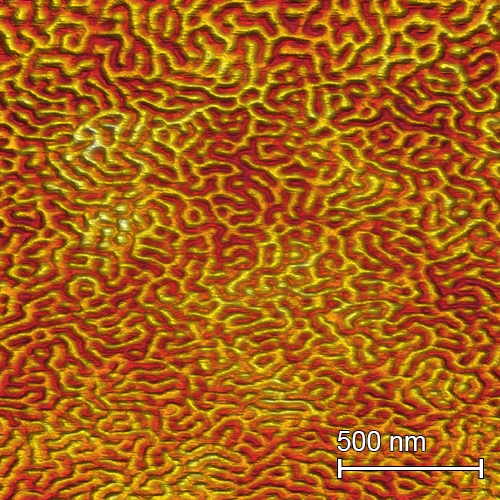
In questo senso, i TPS possono essere letti come materiali intrinsecamente nanorinforzati (figura 3). In una gomma tradizionale, il rinforzo viene spesso affidato a cariche aggiunte dall’esterno, come il carbon black o la silice. Nei copolimeri stirenici a blocchi, invece, una parte del rinforzo nasce dalla loro stessa organizzazione interna: i domini stirenici costituiscono una fase dispersa rigida che irrigidisce e stabilizza il materiale senza bisogno di introdurre un secondo componente solido. Naturalmente l’effetto non è identico a quello di una carica convenzionale, ma il principio è analogo: la morfologia interna agisce come una rete di punti rigidi distribuiti su scala molto fine. Questa lettura morfologica aiuta anche a capire perché TPS apparentemente simili possano mostrare proprietà meccaniche molto diverse. Non conta solo la chimica del blocco elastomerico o la presenza dell’idrogenazione, ma anche il modo in cui i blocchi si organizzano nello spazio.
Reologia e compounding
Se la separazione di fase spiega perché un TPS si comporta come un elastomero, la reologia spiega perché questo comportamento non sia sempre facile da trasferire in un processo industriale stabile. Nei copolimeri stirenici a blocchi, infatti, la trasformazione avviene in una finestra che dipende dalla stabilità della morfologia interna. Aumentando la temperatura, i domini stirenici perdono progressivamente efficacia, fino a una soglia oltre la quale la struttura si indebolisce e il materiale tende a comportarsi come un fuso più omogeneo. Un aumento del peso molecolare sposta questa soglia verso temperature più alte: il materiale conserva più a lungo la propria struttura, ma diventa anche più impegnativo da processare.
Per questo, nei TPS la processabilità non dipende solo dalla temperatura, ma anche dal rapporto tra temperatura e peso molecolare. Un grado a peso molecolare più elevato può offrire vantaggi sul piano delle proprietà elastiche e del compression set, ma al tempo stesso presenta una viscosità più alta e, in alcuni casi, una tendenza più marcata allo slittamento a parete. Il TPS, quindi, non va pensato come una gomma che semplicemente si fonde, ma come un sistema la cui struttura interna continua a influenzare il flusso anche durante la trasformazione.
In questo quadro, oli e plastificanti non servono solo ad ammorbidire il materiale, ma diventano strumenti per modulare sia la morfologia sia la reologia. Cambiando il tipo e la selettività dell’olio o del solvente, si può modificare in modo significativo il campo di temperatura in cui il materiale resta strutturato. È una leva molto importante, perché permette di regolare il compromesso tra stabilità della rete fisica e facilità di processo.
Dal punto di vista industriale, però, il passaggio decisivo è un altro: i TPS vengono spesso utilizzati non da soli, ma in compound con polipropilene e olio. È una formulazione classica, soprattutto nel caso dei SEBS. Il PP fornisce rigidità, il TPS introduce la risposta elastomerica, l’olio regola viscosità e tatto. Il problema è che PP e TPS non sono realmente miscibili, quindi il risultato finale dipende in modo decisivo da quanto bene la fase plastica venga dispersa nella matrice elastomerica durante il compounding.
Applicazioni e criteri di scelta
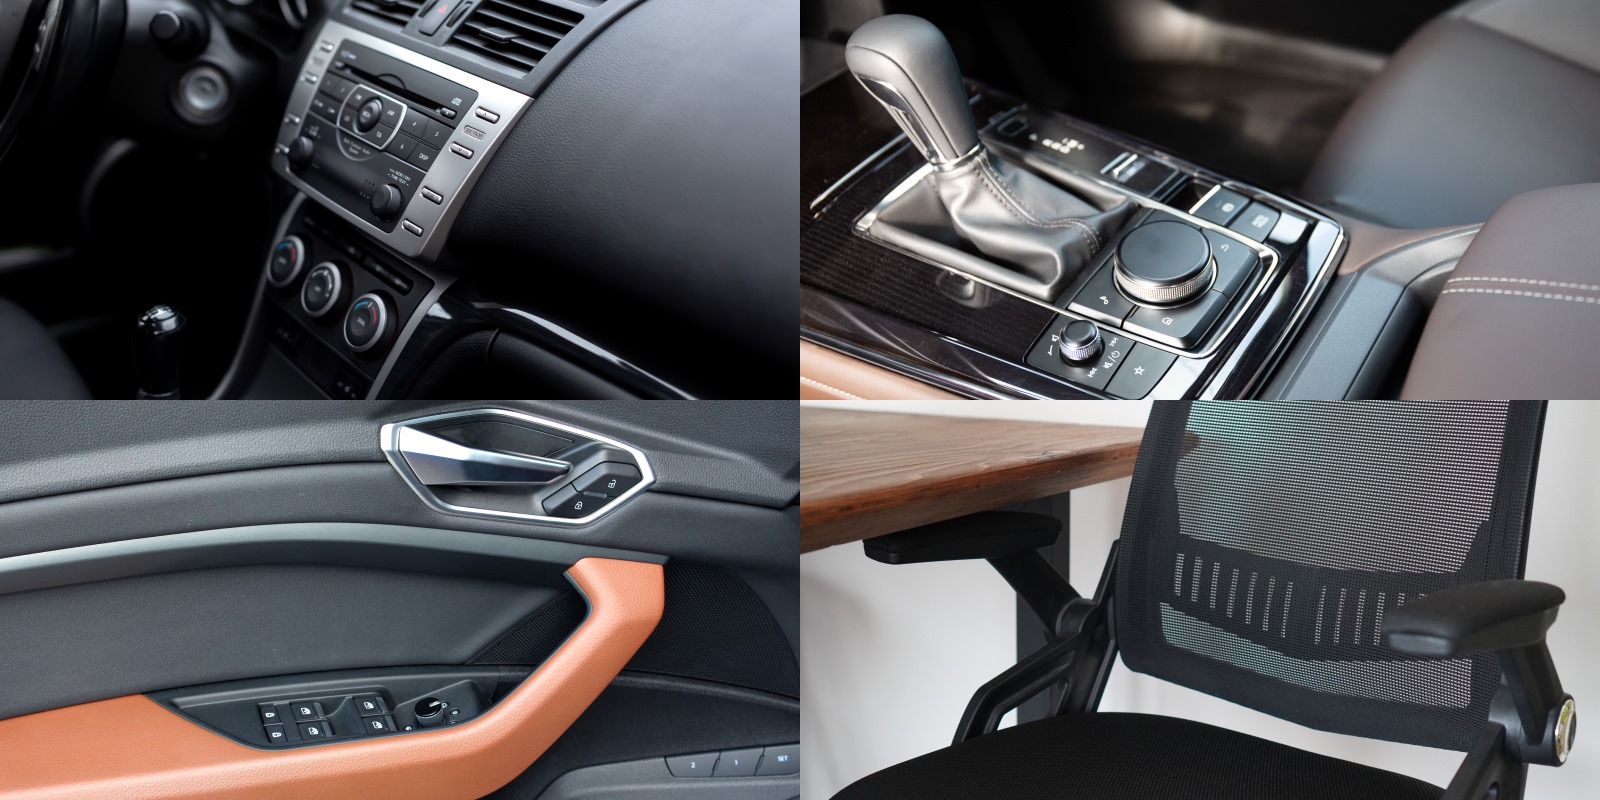
I TPS trovano spazio in campi molto diversi. Nei compound per uso consumer ed elettrodomestico sono apprezzati per superfici soft-touch, grip e inserti elastici, dove contano tatto, colorabilità e facilità di trasformazione. In automotive sono presenti in particolari interni, elementi di presa, componenti antivibranti e zone soft integrate su supporti rigidi, dove il vantaggio principale è la possibilità di combinare funzione elastomerica e geometria complessa in un unico ciclo produttivo (figura 4).
In ambito medicale e sanitario, soprattutto con gradi SEBS opportunamente formulati, risultano interessanti quando servono morbidezza, compatibilità con processi di trasformazione puliti e assenza di vulcanizzazione. Anche nel settore adesivi, bitumi modificati e compound tecnici i TPS mantengono un ruolo importante proprio perché la loro risposta può essere modulata intervenendo su architettura, formulazione e contenuto di fase plastica.
Naturalmente, non tutti i TPS sono uguali e non tutti rispondono allo stesso modo agli stessi requisiti. Se la priorità è la resistenza all’invecchiamento, alla luce e all’ossidazione, la scelta tende a spostarsi verso i gradi idrogenati, in particolare SEBS e SEPS. Se invece il criterio dominante è il costo o la facilità di formulazione in applicazioni meno severe, SBS e SIS possono ancora rappresentare una soluzione efficace.
Un criterio decisivo riguarda poi la temperatura e il tempo di utilizzo. I TPS offrono una buona elasticità in un intervallo termico ampio, ma restano materiali basati su ancoraggi fisici, non su reticolazioni chimiche permanenti. Questo significa che, se la temperatura sale troppo o se il componente deve mantenere a lungo una forza di contatto, un carico o una geometria, la stabilità della rete fisica diventa il vero punto da verificare. Compression set, stress relaxation e isteresi non sono quindi parametri secondari, ma dati centrali nella scelta del grado. Una durezza apparentemente corretta può non bastare se l’applicazione richiede tenuta nel tempo in condizioni severe.
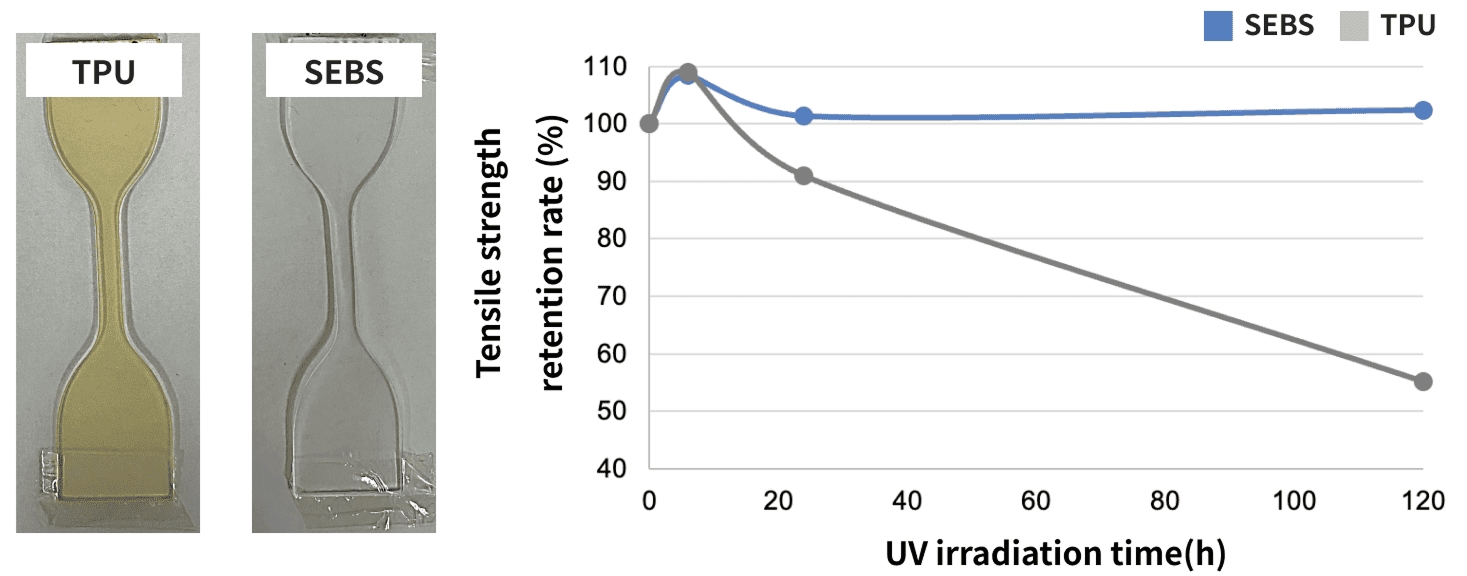
Anche l’ambiente di servizio pesa molto. Oli, grassi, umidità, agenti atmosferici e radiazione UV non agiscono allo stesso modo su tutte le famiglie. I gradi idrogenati hanno in genere un profilo più robusto (figura 5), ma anche in questo caso conviene evitare semplificazioni: tra un’applicazione soft-touch da interno e un componente destinato a lavorare all’esterno, sotto sforzo e in presenza di fluidi, la distanza reale è molto maggiore di quanto suggerisca la sola sigla del materiale. Lo stesso vale per il sovrastampaggio: uno dei grandi punti di forza dei TPS è la possibilità di integrare funzioni hard-soft in modo efficiente, ma l’adesione finale dipende dalla compatibilità con il substrato, dalla formulazione e dalle condizioni di processo, non da una proprietà automatica del materiale.
In questo senso, i TPS vanno letti come una piattaforma molto versatile, ma non universale. Sono materiali eccellenti quando si cerca un compromesso tra elasticità, processabilità, estetica e costo industriale; diventano meno competitivi quando la richiesta principale si sposta verso temperature molto alte, tenuta elastica estrema nel lungo periodo o ambienti particolarmente aggressivi, dove altre famiglie di TPE o le gomme vulcanizzate possono offrire margini superiori. Il loro vero punto di forza non è quindi la prestazione massima in assoluto, ma la possibilità di costruire prestazioni su misura attraverso la combinazione di architettura molecolare, idrogenazione, morfologia e compound.
(Articolo tratto dalla rivista Plastix di maggio 2026)