Non solo essiccazione: nei polimeri igroscopici l’umidità non è un residuo da eliminare, ma una variabile di stato che evolve nel tempo e interagisce con la struttura del materiale. Dall’equilibrio con l’ambiente alla trasformazione in fusione fino alle proprietà del componente finito, un percorso tecnico per comprendere come il contenuto d’acqua influenzi viscosità, stabilità e prestazioni, e perché il suo controllo richieda un approccio sistemico
di Marco Sorgato, Università di Padova
Nei reparti produttivi la frase si sente spesso: “Il materiale è stato essiccato, quindi è a posto”. È un’affermazione rassicurante, ma tecnicamente incompleta. Nei polimeri igroscopici – in particolare nelle poliammidi, nei poliesteri tecnici e in numerosi tecnopolimeri strutturali – l’umidità non è un semplice residuo superficiale che può essere eliminato prima della trasformazione. È una variabile di stato del materiale che entra in equilibrio con l’ambiente, interagisce con la struttura molecolare e ne modifica il comportamento durante la lavorazione e nel tempo.
L’acqua assorbita non si limita a “stare” nel granulo: si diffonde nella matrice, può legarsi ai gruppi polari della catena polimerica e influisce su proprietà fondamentali quali la viscosità, la temperatura di transizione vetrosa e la risposta meccanica. Durante la fusione può alterare la stabilità chimica del materiale; dopo la trasformazione può modificare dimensioni e proprietà nel tempo, in funzione delle condizioni ambientali.
L’essiccazione è quindi una condizione necessaria, ma non sufficiente per garantire ripetibilità e stabilità dimensionale. Necessaria, perché un eccesso di umidità può compromettere la qualità del processo; non sufficiente, perché il contenuto d’acqua rappresenta uno stato termodinamico che evolve, non un difetto isolato. Comprendere questo aspetto significa spostare l’attenzione dalla sola macchina al materiale reale e riconoscere che l’umidità è parte integrante del suo comportamento.
Umidità nel polimero: equilibrio e diffusione
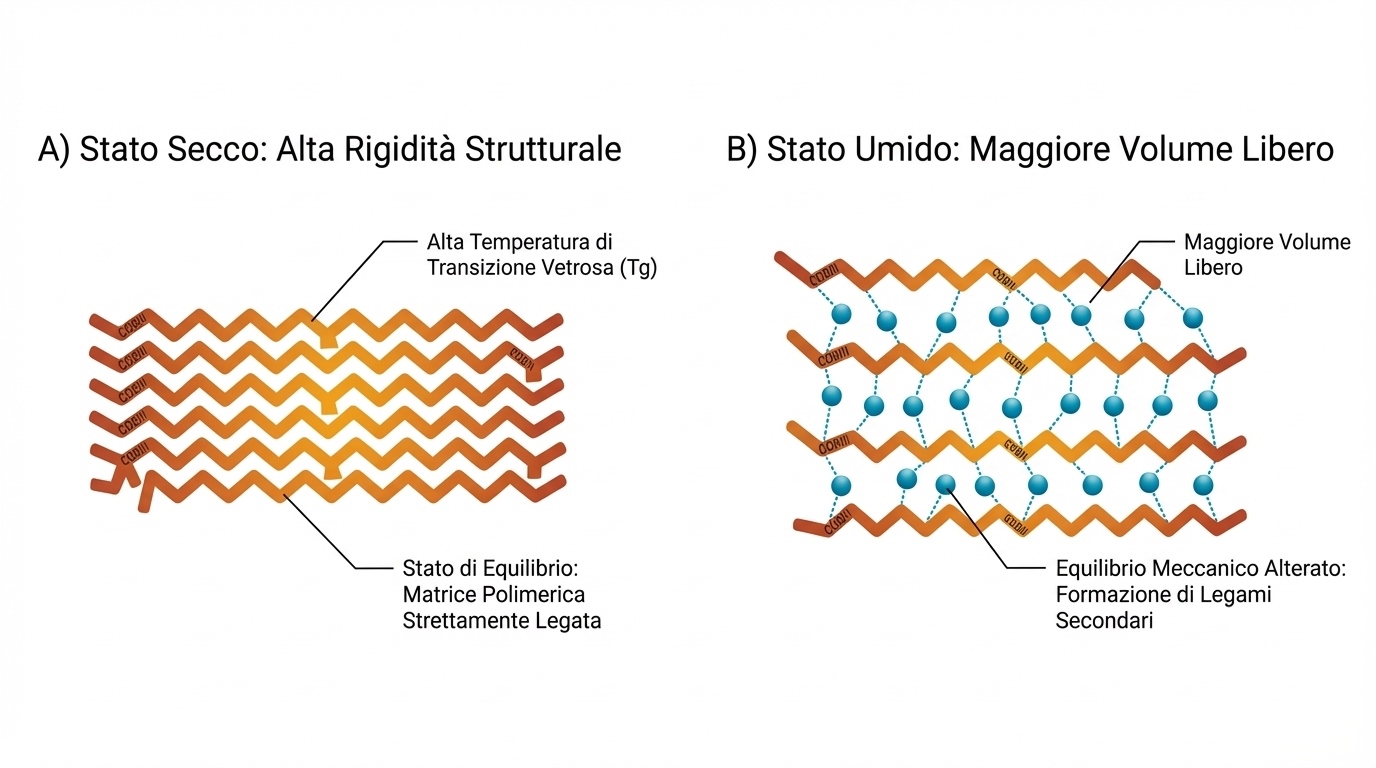
Nei polimeri igroscopici l’acqua non si limita ad aderire alla superficie del granulo, ma penetra nella matrice e si distribuisce al suo interno fino a raggiungere un equilibrio con l’ambiente circostante. Questo comportamento non è casuale né secondario: è governato da leggi termodinamiche e di diffusione che descrivono l’interazione tra il materiale e l’atmosfera.
A una data temperatura e a una determinata umidità relativa dell’aria corrisponde un contenuto d’acqua di equilibrio nel polimero. Questo significa che il materiale tende spontaneamente ad assorbire o a cedere umidità finché la pressione di vapore interna e quella esterna non si bilanciano. In altre parole, il granulo non è “umido” perché è stato conservato male, ma perché si trova in equilibrio con l’ambiente in cui è stato esposto.
La cinetica con cui si raggiunge tale equilibrio è governata dalla diffusione. L’acqua migra dall’esterno verso l’interno secondo un gradiente di concentrazione; il tempo necessario per uniformare il contenuto d’umidità dipende dallo spessore caratteristico del materiale e cresce in modo non lineare. Un film sottile può stabilizzarsi in tempi relativamente brevi; un componente massivo può richiedere giorni o settimane per raggiungere un equilibrio uniforme. Durante questa fase possono esistere gradienti interni tra superficie e cuore, con conseguenze sulla stabilità dimensionale e sulle tensioni residue.
Nel caso delle poliammidi, per esempio, l’acqua interagisce con i gruppi ammidici formando legami idrogeno. Questa interazione modifica la mobilità delle catene polimeriche e riduce la temperatura di transizione vetrosa. L’effetto macroscopico è un aumento della deformabilità e una riduzione della rigidità. L’acqua non è quindi un semplice riempitivo molecolare, ma un agente che altera l’equilibrio strutturale del materiale.
Nei poliesteri tecnici l’interazione è meno collegata ai legami idrogeno e più alla presenza di gruppi polari lungo la catena, ma anche in questo caso l’umidità modifica la risposta meccanica e reologica.
Nei polimeri semicristallini l’assorbimento avviene prevalentemente nella fase amorfa, mentre la fase cristallina agisce come barriera parziale alla diffusione. Questo rende il comportamento più complesso e dipendente dalla morfologia del materiale.
Comprendere l’umidità come fenomeno di equilibrio e diffusione significa riconoscere che il contenuto d’acqua non è una condizione binaria, ma una variabile continua. “Secco” non è uno stato assoluto: è una condizione relativa a un ambiente e a una storia termica. Ed è proprio questa natura dinamica a rendere insufficiente una visione dell’essiccazione come intervento isolato e definitivo.
Effetti durante la trasformazione: viscosità, reazioni e stabilità del fuso
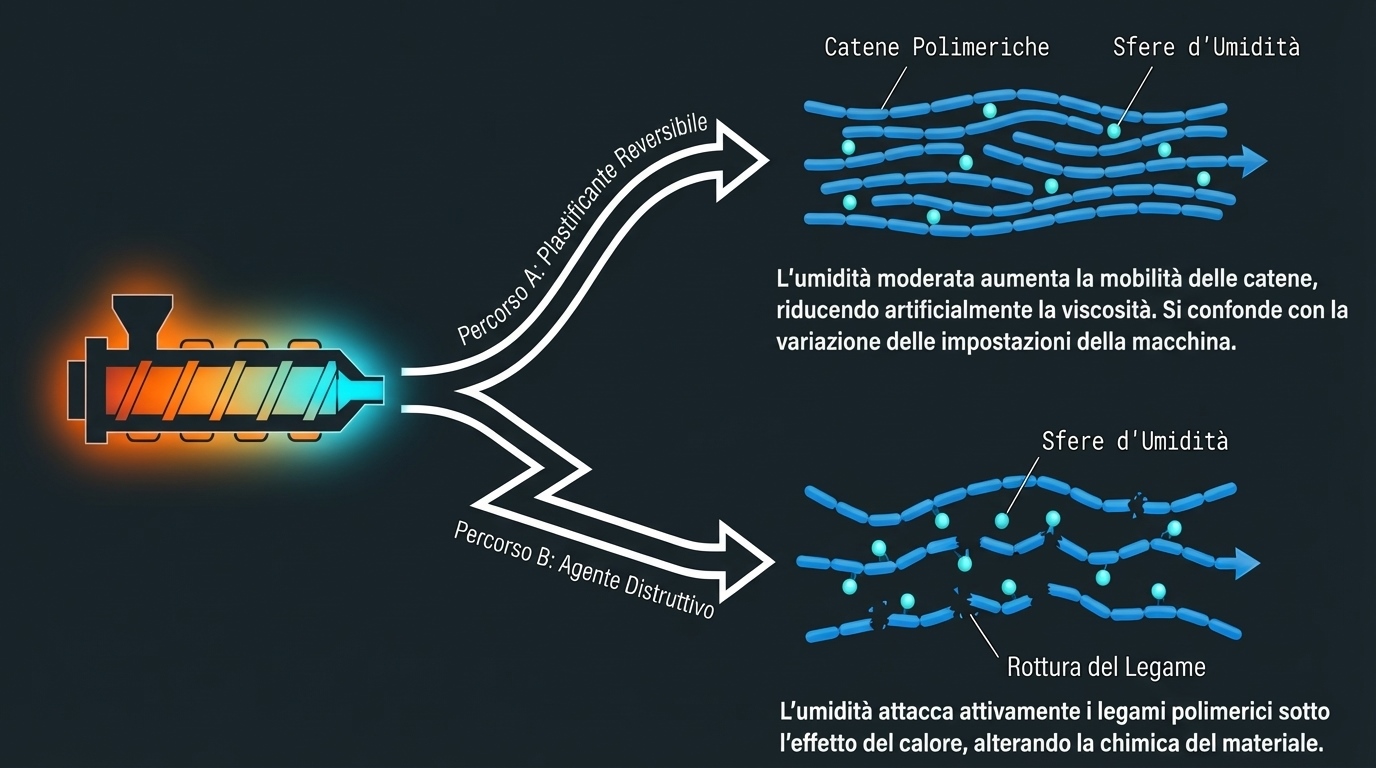
Quando il polimero è portato alla fusione, il contenuto di umidità non è più soltanto una condizione di equilibrio, ma diventa un fattore attivo che influenza il comportamento reologico e, in alcuni casi, la stabilità chimica del materiale. L’acqua presente nella matrice può agire in due modi distinti: come plastificante reversibile oppure come agente di degradazione.
Nel primo caso, quantità moderate di umidità aumentano la mobilità delle catene e riducono temporaneamente la viscosità del fuso. Il materiale appare più fluido a parità di temperatura e velocità di deformazione. Questo effetto può essere facilmente scambiato per una variazione di settaggio macchina o per una differenza tra lotti, quando in realtà dipende da pochi decimi di punto percentuale di contenuto d’acqua. La relazione tra temperatura, tempo di residenza e viscosità viene così alterata in modo silenzioso.
Nel secondo caso, più critico, l’umidità può innescare reazioni di idrolisi durante la permanenza in fusione. In poliesteri come PET e PBT e in molte poliammidi, l’acqua reagisce con i legami della catena polimerica provocandone la scissione. Il risultato è una riduzione del peso molecolare e una diminuzione progressiva della viscosità. Il materiale non è più un fluido strutturalmente stabile, ma un sistema che si modifica mentre viene lavorato. L’effetto può essere tanto più marcato quanto maggiore è il tempo di residenza e quanto più elevata è la temperatura di processo.
Questa instabilità può manifestarsi in modi diversi a seconda del processo. In estrusione può tradursi in variazioni di pressione lungo la filiera o in instabilità dimensionali del prodotto. In compoundazione può influire sulla dispersione delle cariche e sull’efficacia degli additivi reattivi. Nello stampaggio può modificare tempi di riempimento, pressioni richieste e proprietà finali del manufatto. Nei processi di riciclo, dove il materiale ha già subito una precedente storia termica, l’effetto dell’umidità può amplificare ulteriormente la riduzione del peso molecolare.
Un aspetto spesso sottovalutato è che la degradazione non avviene in modo istantaneo, ma dipende dal tempo e dalla temperatura. Due condizioni di processo nominalmente equivalenti possono produrre risultati differenti se il materiale presenta contenuti d’acqua diversi. La variabilità osservata non è quindi necessariamente imputabile alla macchina, ma può essere legata allo stato igroscopico del polimero.
In questo senso l’umidità agisce come una variabile nascosta del processo: altera la finestra operativa, modifica la stabilità del fuso e rende più difficile separare l’effetto dei parametri macchina da quello dello stato del materiale. Ignorarla significa introdurre un’incertezza strutturale nella trasformazione.
Evoluzione nel tempo: riassorbimento, proprietà e stabilità dimensionale
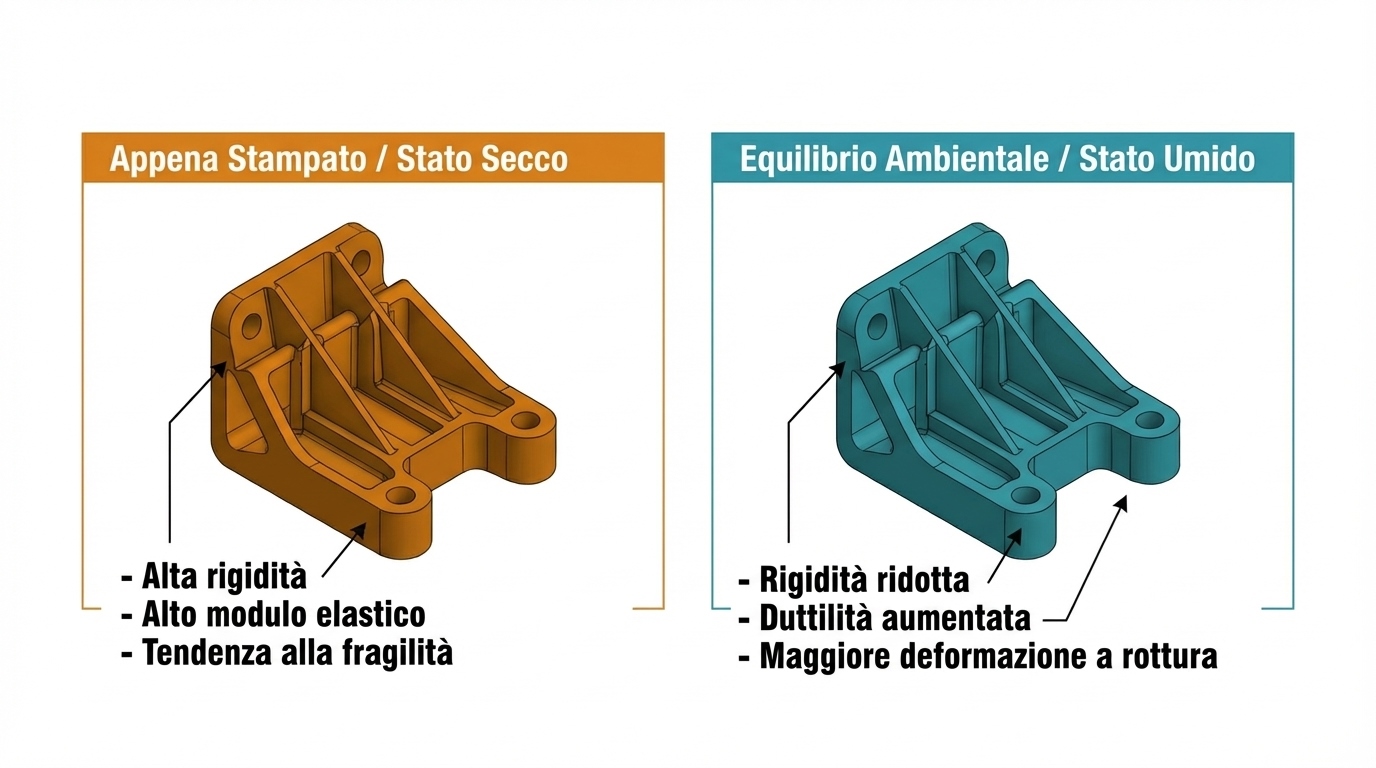
Una volta terminata la trasformazione, il ruolo dell’umidità non si esaurisce. Nei polimeri igroscopici il componente finito continua a interagire con l’ambiente circostante, assorbendo o cedendo acqua fino a raggiungere un nuovo equilibrio. Questo processo non è istantaneo né uniforme e può modificare in modo significativo le proprietà del materiale nel tempo.
L’assorbimento di umidità agisce, in molti casi, come plastificazione post processo. Nelle poliammidi, ad esempio, l’aumento del contenuto d’acqua comporta una riduzione della rigidità e un incremento della duttilità. Il modulo elastico può diminuire sensibilmente, mentre la capacità di deformazione prima della rottura aumenta. Un componente molto secco può risultare fragile; lo stesso componente, dopo esposizione ad ambiente umido, può mostrare un comportamento più tenace ma meno rigido. Questa variazione non è un’anomalia, ma la conseguenza diretta dell’interazione tra acqua e struttura molecolare.
Oltre alle proprietà meccaniche, anche le dimensioni possono cambiare. L’assorbimento di umidità comporta un rigonfiamento della fase amorfa del polimero e quindi una variazione volumetrica. In applicazioni di precisione, anche variazioni modeste possono alterare accoppiamenti, giochi funzionali o precarichi. In presenza di vincoli geometrici, il rigonfiamento differenziale può generare tensioni interne.
La diffusione dell’acqua all’interno del pezzo non avviene in modo uniforme. Nei componenti di spessore significativo possono instaurarsi gradienti temporanei tra superficie e cuore: la superficie, a contatto con l’ambiente, si stabilizza più rapidamente, mentre l’interno rimane in condizioni differenti per un periodo più lungo. Questo squilibrio può generare tensioni residue aggiuntive, che si sommano a quelle già presenti per effetto del raffreddamento e della cristallizzazione.
Nei materiali contenenti fibre di vetro o altri rinforzi, il comportamento diventa ancora più complesso. La matrice polimerica può assorbire umidità in misura diversa rispetto al rinforzo, generando differenze di deformazione locale. L’interfaccia fibra-matrice può essere sollecitata nel tempo, con possibili effetti sulla stabilità meccanica a lungo termine.
L’evoluzione igroscopica deve quindi essere considerata parte integrante della vita del componente. Non è un fenomeno accessorio, ma un processo che può influenzare prestazioni e affidabilità nel tempo. Progettare con materiali igroscopici significa tenere conto non solo delle proprietà immediatamente dopo la trasformazione, ma anche di quelle in condizioni di equilibrio con l’ambiente di esercizio.
In questo senso, la stabilità dimensionale e meccanica non dipende esclusivamente dalla qualità del processo iniziale, ma dalla capacità di prevedere e gestire l’interazione tra materiale e ambiente lungo l’intero ciclo di vita.
Controllare l’umidità significa controllare lo stato del materiale
Se l’umidità è una variabile di equilibrio e diffusione, e se influenza sia la trasformazione sia il comportamento nel tempo, allora il suo controllo non può essere affidato a un singolo passaggio operativo. Non è sufficiente impostare una temperatura di essiccazione e considerare il problema risolto. È necessario comprendere quale sia lo stato igroscopico del materiale in ogni fase: prima, durante e dopo la lavorazione.
Il primo aspetto riguarda la rimozione dell’umidità dal granulo. L’estrazione dell’acqua richiede un gradiente di pressione di vapore tra il materiale e l’aria che lo circonda. Senza aria sufficientemente secca, la diffusione interna può arrestarsi prima di raggiungere livelli accettabili. Ma anche in presenza di aria a basso contenuto di vapore, il tempo di permanenza e la temperatura del materiale diventano determinanti: l’essiccazione è un processo diffusivo e, come tale, richiede tempo proporzionale allo spessore caratteristico del granulo.
Il secondo aspetto riguarda la misura. Il contenuto di umidità può essere stimato con metodi indiretti o misurato con tecniche specifiche; in ogni caso, è fondamentale distinguere tra valore impostato sul sistema di essiccazione e contenuto effettivo nel materiale. La ripetibilità non deriva dall’impostazione di un parametro macchina, ma dalla coerenza tra stato reale del materiale e condizioni di processo.
Infine, occorre considerare l’ambiente di produzione. Anche un materiale correttamente essiccato può riassorbire umidità durante lo stoccaggio, il trasporto pneumatico o la permanenza in tramoggia. Il controllo dell’umidità non è quindi un evento puntuale, ma una gestione continua del sistema materiale-ambiente.
L’essiccazione resta un passaggio indispensabile per i polimeri igroscopici. Ma trattarla come soluzione definitiva significa trascurare la natura dinamica del materiale. L’umidità non è un difetto occasionale: è una variabile strutturale che deve essere compresa, misurata e gestita come parte integrante dello stato del polimero.
Essiccazione e deumidificazione: non sono sinonimi
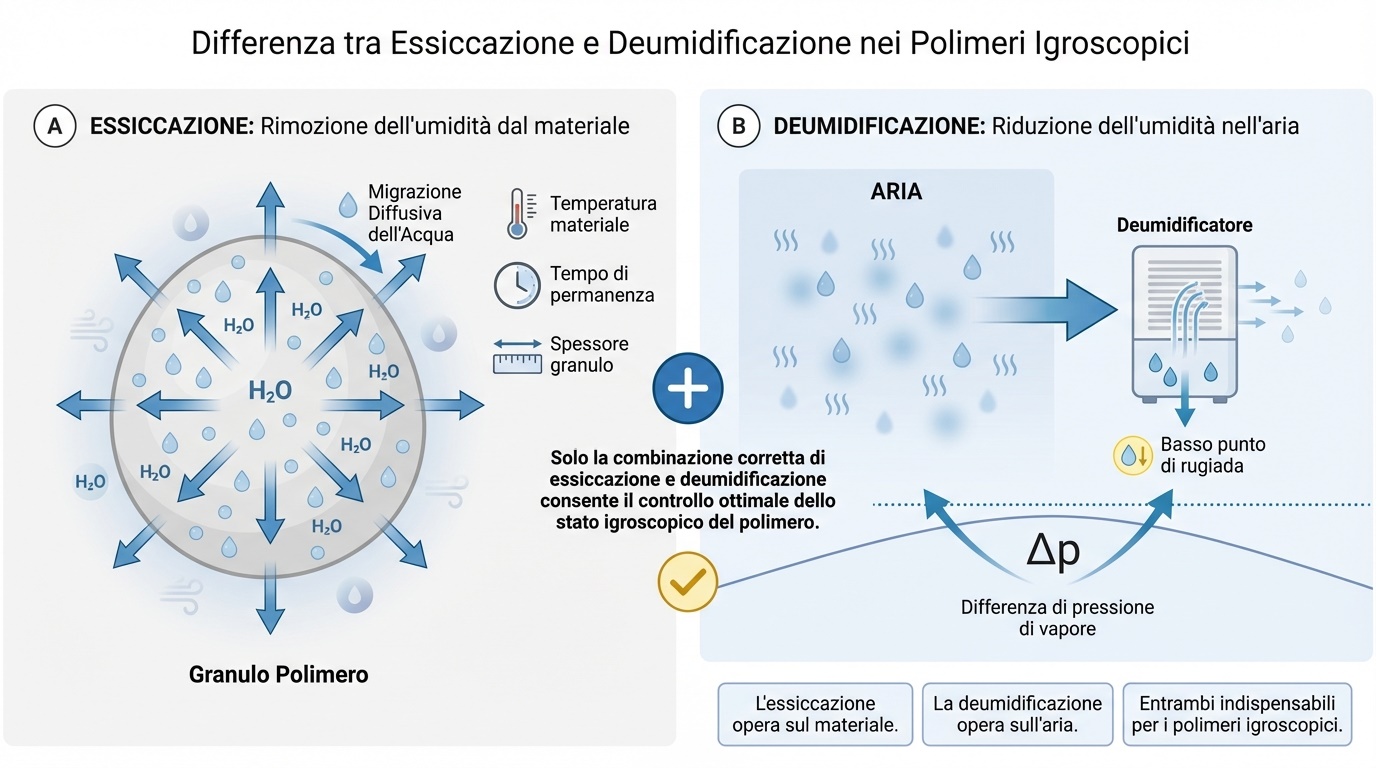
Nel linguaggio corrente i termini “essiccazione” e “deumidificazione” sono spesso utilizzati come sinonimi, ma descrivono due fenomeni fisicamente distinti.
L’essiccazione è il processo attraverso il quale l’umidità viene rimossa dal materiale. Si tratta di un fenomeno diffusivo: l’acqua migra dall’interno del granulo verso la superficie ed è trasferita all’aria circostante. La velocità con cui questo avviene dipende dalla temperatura del materiale, dal tempo di permanenza e dallo spessore caratteristico del granulo.
La deumidificazione riguarda invece l’aria. Consiste nella riduzione del contenuto di vapore acqueo mediante sistemi che abbassano il punto di rugiada. Un’aria a basso dew point crea una differenza di pressione di vapore tra il materiale e l’ambiente, rendendo possibile l’estrazione dell’umidità legata nei polimeri igroscopici.
La deumidificazione non rimuove direttamente l’acqua dal materiale, ma rende efficace l’essiccazione. Senza aria sufficientemente secca, il processo diffusivo si arresta prima di raggiungere il contenuto d’umidità desiderato. Al contrario, aria molto secca ma tempi o temperature inadeguati non garantiscono una rimozione completa dell’umidità interna.
L’essiccazione riguarda il materiale; la deumidificazione riguarda l’ambiente. Nei polimeri igroscopici, solo la corretta combinazione di entrambe consente di controllare in modo ripetibile lo stato igroscopico del polimero.
(Articolo tratto dalla rivista Plastix di maggio 2026)