L’integrazione di un particolare sistema a canali caldi, distribuito da Ermanno Balzi, ha consentito a Gielle Plast di stabilizzare un processo per lo stampaggio di poliammide rinforzata con fibra di vetro, riducendo temperature di processo, difettosità e costi operativi
di Gianandrea Mazzola
Quando un materiale tecnico ad alte prestazioni diventa critico da trasformare, la soluzione non risiede necessariamente nell’ottimizzazione parametrica, ma spesso nella revisione del sistema di iniezione. In presenza di polimeri fortemente rinforzati o caricati, la stabilità del processo non è solo una questione di settaggi macchina, ma dipende in modo strutturale dalla gestione termica e fluidodinamica dell’intero sistema di alimentazione.
Questo scenario ha interessato anche Gielle Plast, realtà industriale attiva nello stampaggio a iniezione di materiali termoplastici.
In uno dei settori serviti dall’azienda, l’automotive, si è infatti presentata una criticità di processo: la geometria del pezzo era rispettata, ma si riscontrava il formarsi di difetti ricorrenti e la necessità di frequenti interventi manutentivi.
La scelta di intervenire sul sistema di alimentazione, attraverso l’adozione della tecnologia a canali caldi di Witosa, distribuita in Italia da Ermanno Balzi, ha permesso di superare i limiti del processo precedente e di ottenere risultati misurabili sul piano qualitativo ed economico.
Un componente tecnico con requisiti stringenti
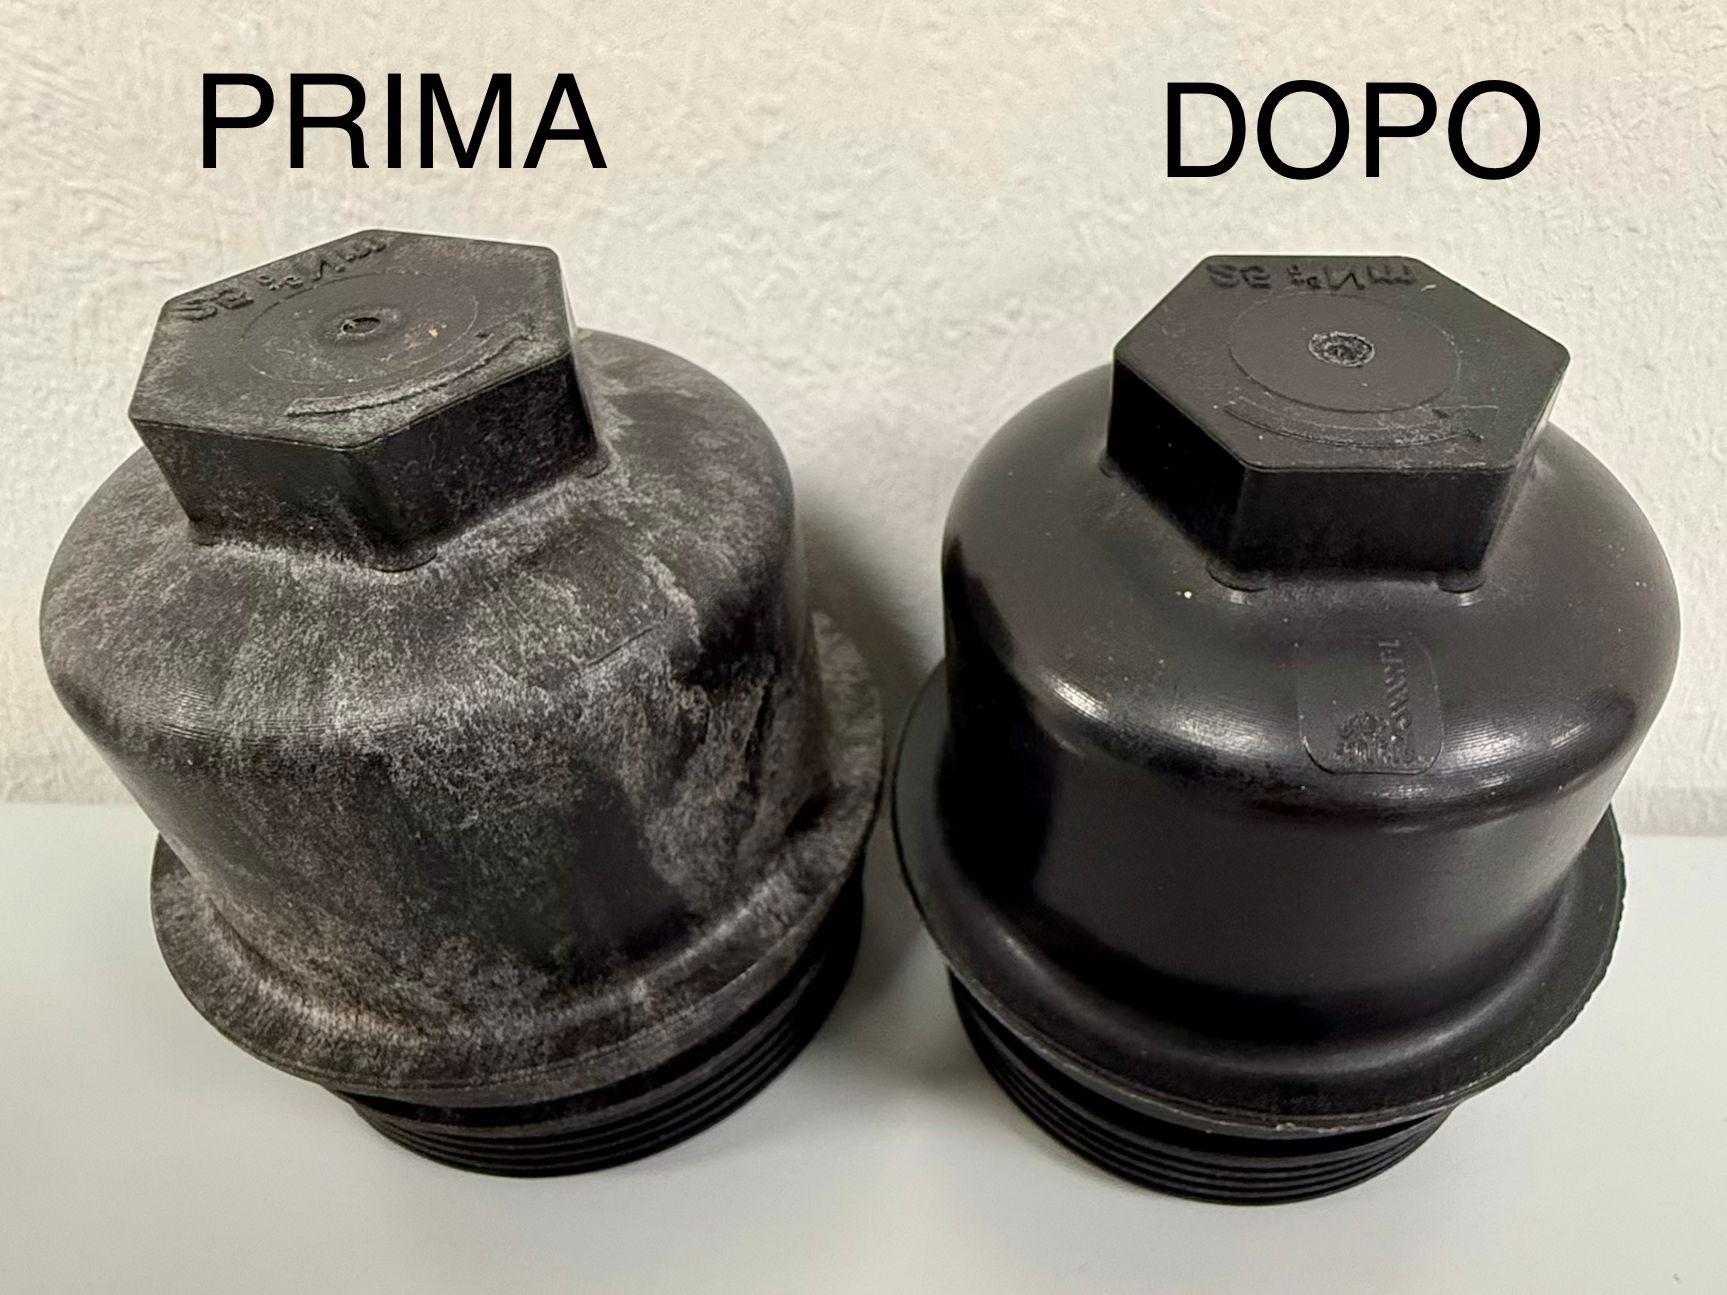
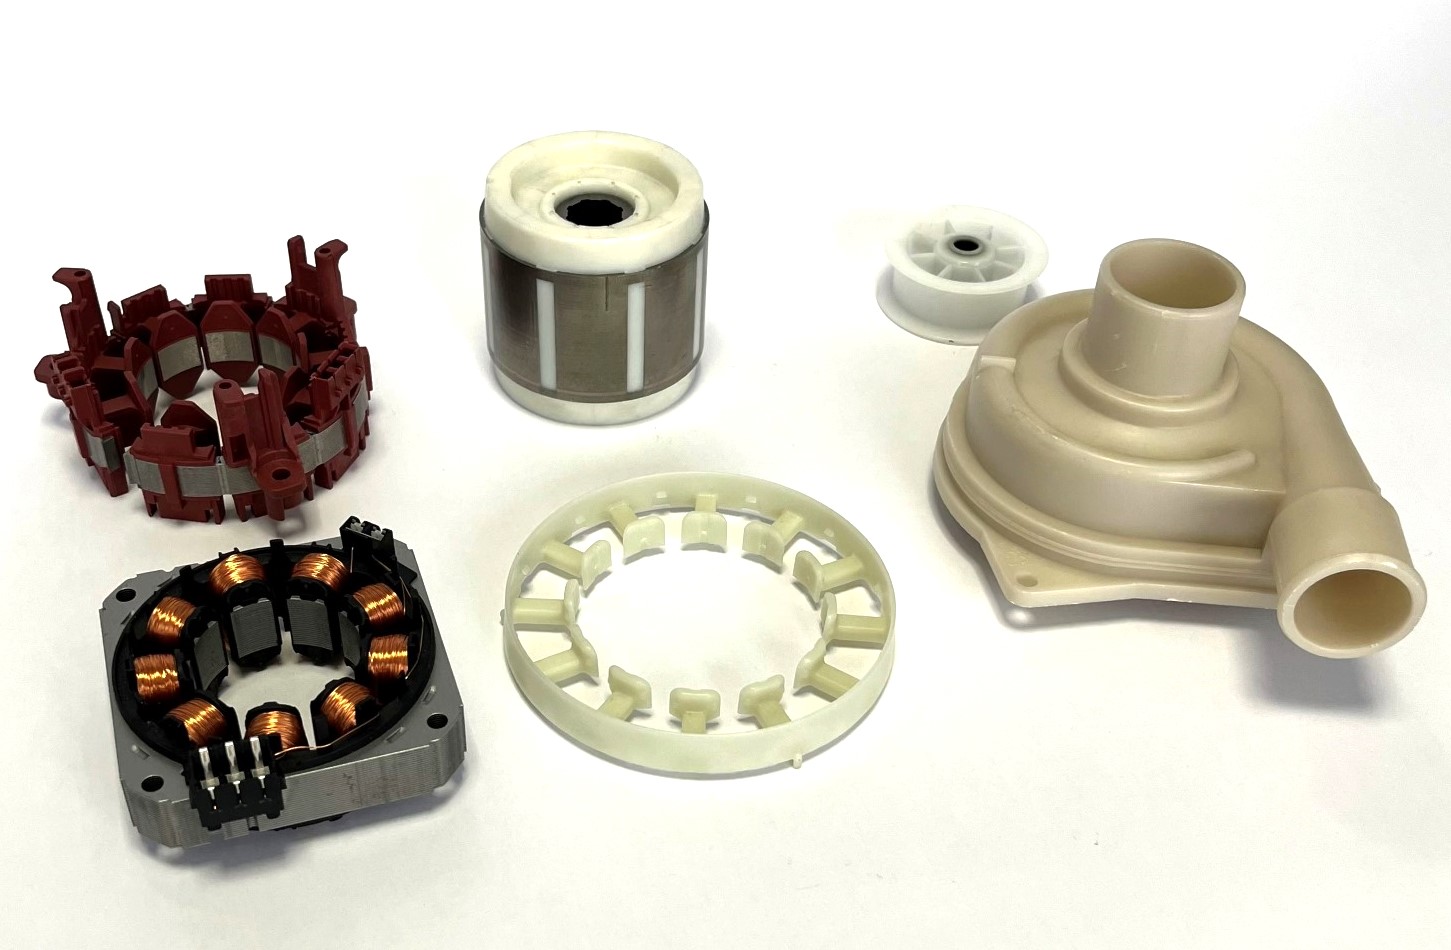
Il manufatto al centro del progetto è un cap tecnico dotato di filettatura e sede per O-ring, realizzato in poliammide 66 rinforzata con il 50% di fibre di vetro. Il capitolato del cliente richiedeva un colore nero uniforme su tutta la superficie e, nelle zone funzionali di tenuta, valori di rugosità definiti: Ra 3,2 µm ed Rz 20 µm.
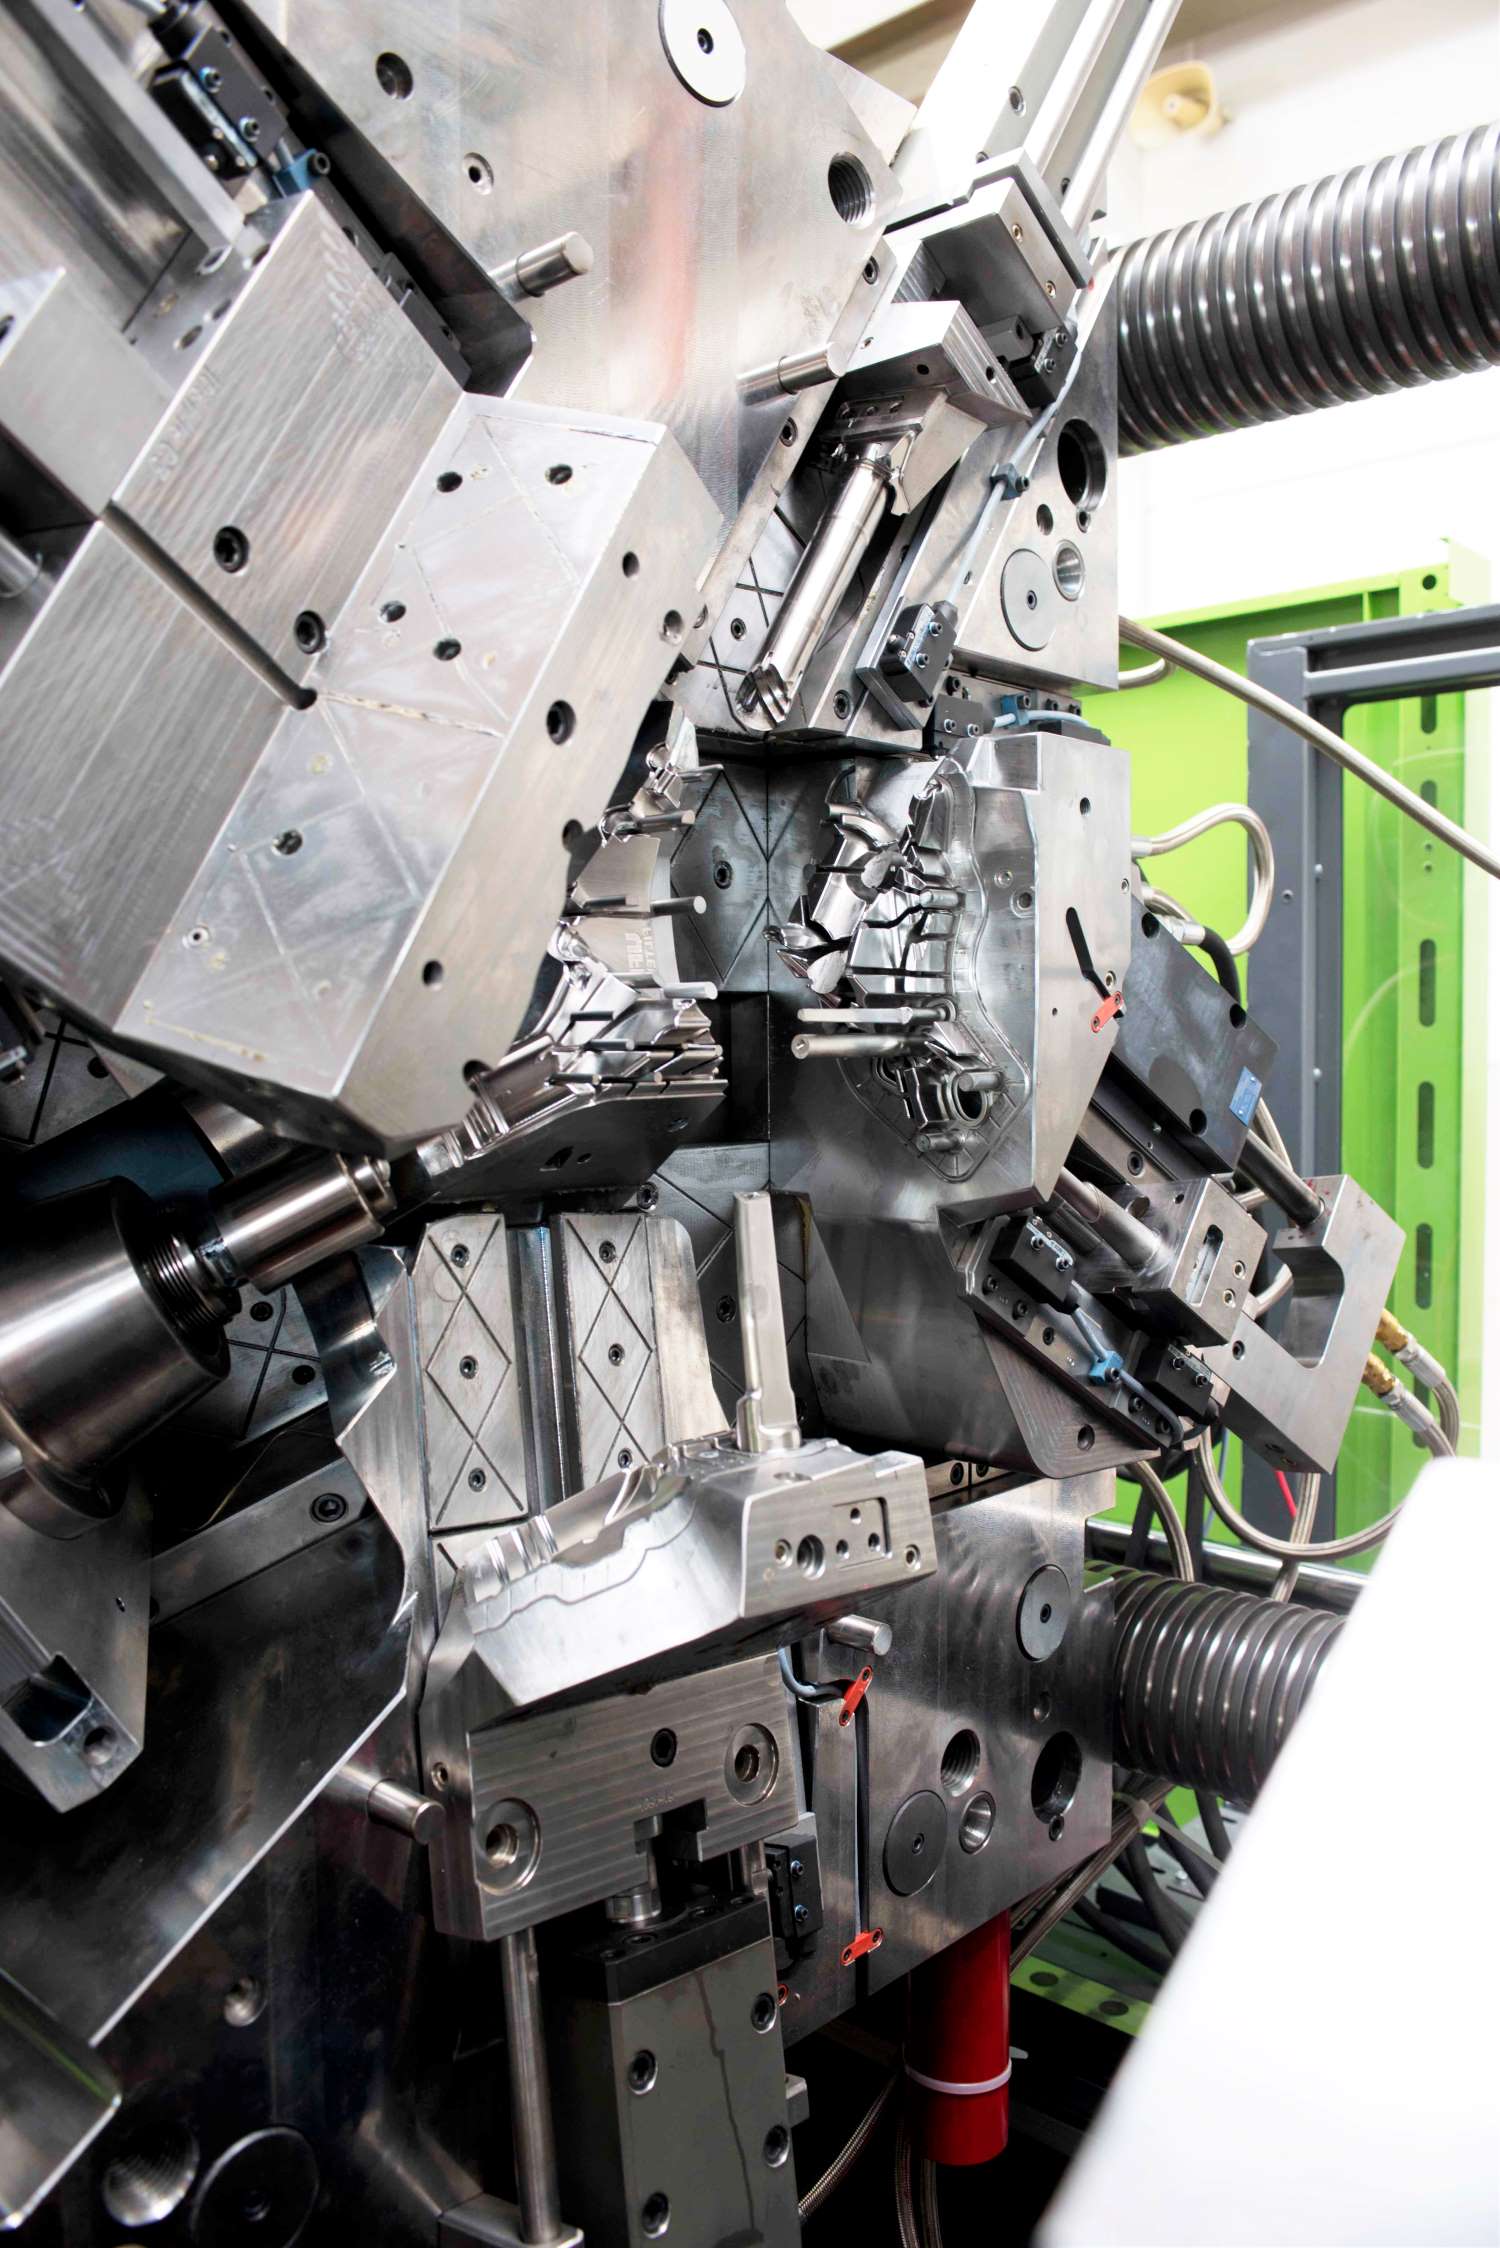
«All’avvio dello stampo originario», spiega Stefano Zanette, quality manager di Gielle Plast, «la situazione presentava criticità evidenti. Per ottenere un riempimento adeguato e garantire il rispetto delle specifiche richieste, è stato necessario l’intervento del fornitore di materia prima».
Con la sua consulenza sono state aumentate le velocità d’iniezione e innalzate le temperature delle camere calde, portando il sistema a operare tra 350 e 370°C per rendere il materiale più fluido. Questo assetto ha permesso di ottenere il risultato richiesto dal punto di vista geometrico, ma ha fatto emergere una serie di difetti che hanno compromesso la qualità complessiva del componente e la sostenibilità del processo.
«Il primo fenomeno osservato», conferma Zanette, «è stata la comparsa di bruciature localizzate nella zona del filetto, causate dalle elevate velocità d’iniezione. Si sono inoltre manifestate bave in corrispondenza del piano di chiusura dello stampo, dovute alla formazione di gas conseguente alle alte temperature e alle alte velocità di processo. Un ulteriore problema critico è stato l’accumulo progressivo di sporco e morchia sullo stampo, causato dai gas residui nonostante la presenza di sfiati generosi».
La frequenza degli interventi di pulizia ha così raggiunto livelli insostenibili: nel corso dello scorso anno si sono eseguiti 56 interventi di pulizia stampo con lavatrice a ultrasuoni. Inoltre, il sistema di raffreddamento ad acqua del puntale d’iniezione ha generato macchie superficiali sul pezzo, compromettendo la qualità estetica del componente.
«Eravamo riusciti a soddisfare la geometria», aggiunge Zanette, «ma a scapito di un processo instabile e difficilmente sostenibile nel tempo».
Dalla criticità alla scelta tecnologica risolutiva
L’analisi interna condotta in Gielle Plast ha rivelato che le problematiche riscontrate non erano riconducibili a un singolo parametro di processo, bensì a un limite strutturale del sistema d’iniezione e della gestione termica della camera calda. Per affrontare tale situazione, è stata proposta al cliente finale la costruzione di un nuovo stampo che integrasse il sistema Witosa. Questa tecnologia, distribuita da Ermanno Balzi, è stata integrata come elemento centrale di una riprogettazione complessiva del sistema di alimentazione. L’obiettivo non era semplicemente correggere i parametri di processo, ma modificare alla radice l’approccio alla gestione termica e al controllo del flusso d’iniezione.
«Nel caso specifico», sottolinea Stefano Zanette, «l’introduzione del sistema Witosa ha permesso di abbassare la temperatura della camera calda di circa 40°C, passando dal range operativo di 350-370°C a quello compreso tra 310 e 330°C».
Questa riduzione ha diminuito la probabilità di degrado della materia prima, evitando tutti i problemi riscontrati in precedenza. La minore sollecitazione termica del polimero ha consentito di ridurre la formazione di gas e di prodotti di decomposizione, eliminando le cause principali delle difettosità osservate.
«Un altro elemento distintivo del sistema Witosa», aggiunge lo stesso Zanette, «è stata l’eliminazione del raffreddamento ad acqua nella zona del puntale d’iniezione, che ha consentito di rimuovere una delle cause principali delle macchie superficiali riscontrate in precedenza».
Il nuovo assetto termico ha inoltre permesso di ridurre in modo sostanziale la necessità di interventi di pulizia dello stampo, con un impatto diretto sui costi operativi e sulla continuità produttiva.
Benefici misurabili: qualità, energia, costi
Si sono valutati i risultati dell’intervento su tre piani distinti: qualitativo, energetico ed economico. Dal punto di vista qualitativo, l’eliminazione delle difettosità precedentemente riscontrate ha permesso di ottenere componenti conformi alle specifiche senza necessità di rilavorazioni o selezioni a valle.
«Le bruciature nella zona del filetto, le bave in chiusura e le macchie superficiali», rileva Stefano Zanette, «sono state completamente eliminate, con un miglioramento complessivo della coerenza estetica e funzionale del pezzo».
Il punto d’iniezione, ora più ridotto rispetto alla configurazione precedente, ha inoltre migliorato l’aspetto finale del componente, un elemento apprezzato dal cliente finale.
Sotto il profilo energetico, l’efficienza ottenuta è stata significativa. Sebbene l’intera isola di stampaggio abbia registrato una riduzione dei consumi pari al 16%, l’impatto specifico del sistema Witosa risulta ancora più marcato. Grazie alla tecnologia Energy Blocker, l’unità a canale caldo ha infatti ridotto il proprio assorbimento energetico del 40–50%. In termini concreti, questa efficienza si traduce in un ritorno sull’investimento immediato: il risparmio energetico generato già nel primo milione di cicli è sufficiente a coprire integralmente il costo d’acquisto del sistema.
La riduzione della temperatura di processo e l’ottimizzazione del sistema d’iniezione hanno quindi inciso non solo sulla qualità del manufatto, ma anche sulla sostenibilità economica della produzione. Dal punto di vista dei costi operativi, la riduzione degli interventi di pulizia stampo rappresenta uno dei benefici più rilevanti. Nel corso del 2025, prima dell’introduzione del sistema Witosa, si erano eseguiti 56 cicli di pulizia con lavatrice a ultrasuoni, per un costo complessivo stimato rilevante.
«Questo elemento», conclude Stefano Zanette, «ha un impatto diretto non solo sui costi diretti di manutenzione, ma anche sulla disponibilità della pressa e sulla continuità del flusso produttivo. La stabilità del risultato è l’aspetto che abbiamo apprezzato maggiormente, perché consente di eliminare una fonte di variabilità che, nel lungo periodo, pesa sulla qualità complessiva del processo».
Ugelli per camere calde e rondelle di contrasto da tecnologia additiva
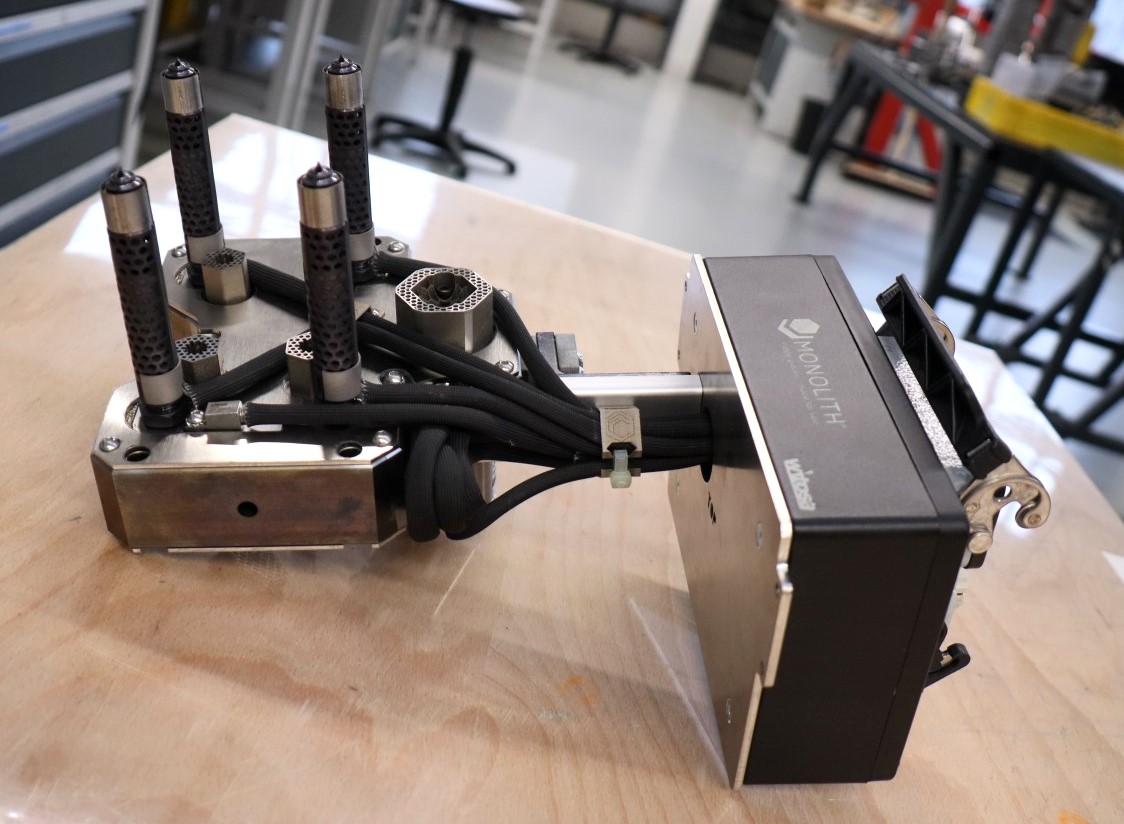
Distribuito da Ermanno Balzi e adottato da Gielle Plast, il sistema a canali caldi Witosa è una piattaforma modulare per lo stampaggio a iniezione progettata per coniugare efficienza termica, stabilità di processo e flessibilità progettuale nello stampo. Elementi cardine del sistema sono l’innovativo ugello per camera calda Monolith e la rondella di contrasto Energy Blocker, sviluppati per ridurre al minimo le dispersioni di calore e massimizzare la costanza del processo.
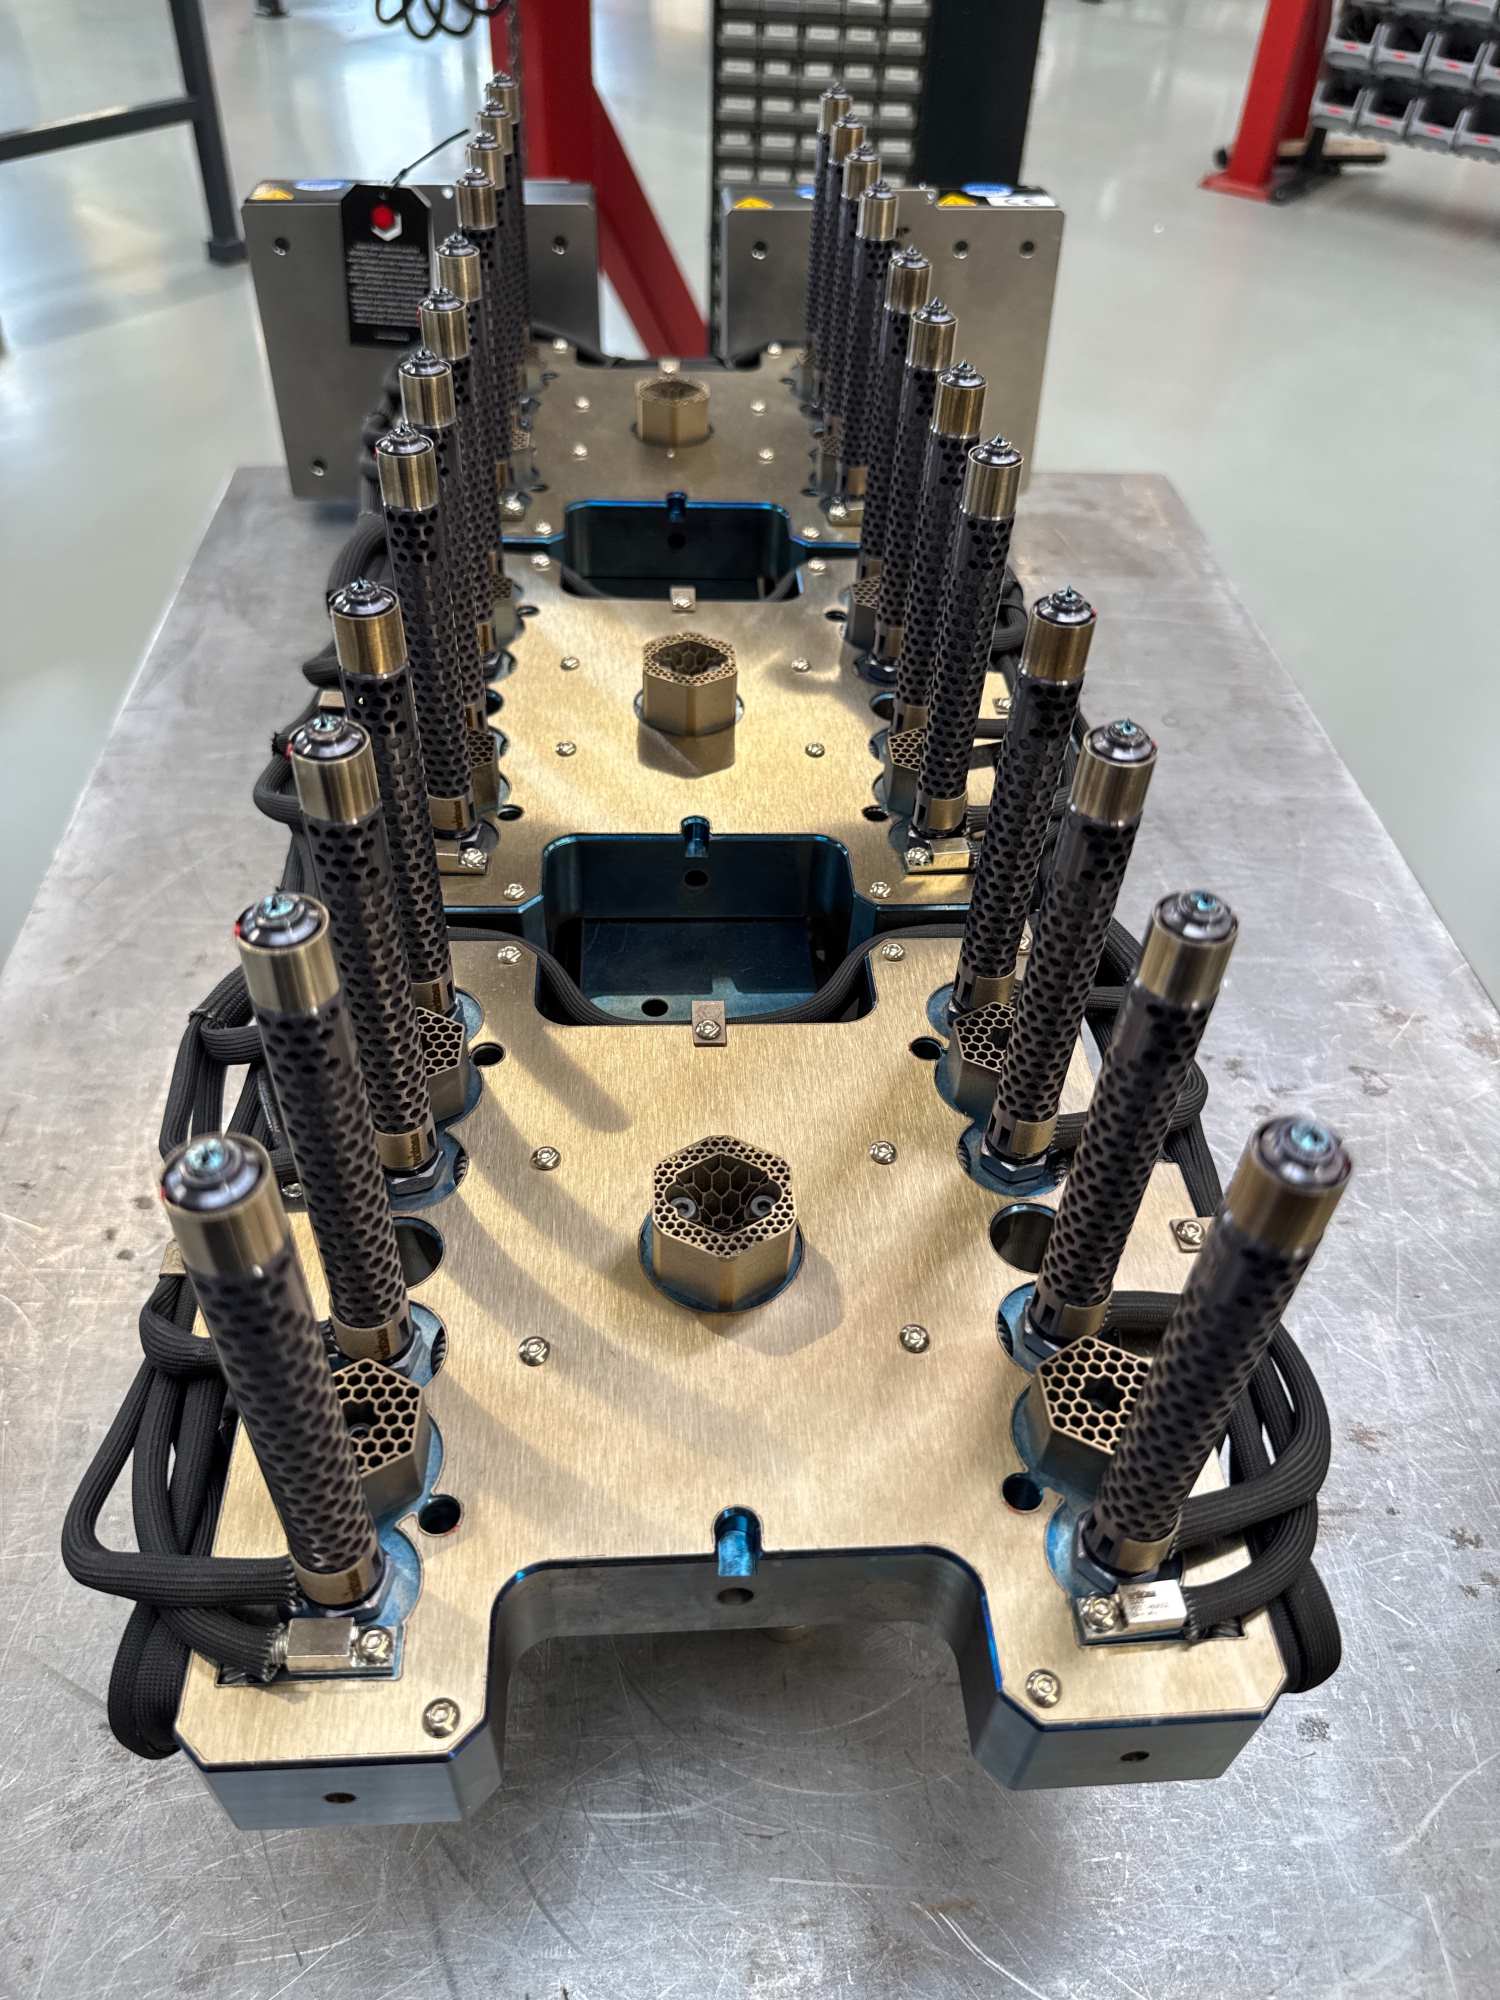
Realizzato tramite tecnologia additiva, Monolith adotta un nuovo concetto costruttivo rispetto agli ugelli tradizionali: la struttura interna è ottimizzata per integrare funzioni di conduzione e isolamento termico, impossibili da ottenere con tecnologie sottrattive convenzionali. La caratteristica principale risiede nella capacità di mantenere un profilo di temperatura estremamente uniforme lungo il proprio asse, limitando i gradienti termici che generano variazioni di viscosità e instabilità di riempimento. Tale uniformità rende particolarmente idoneo l’impiego di Monolith con materiali tecnici che richiedono una finestra di lavorazione ristretta, contribuendo a ridurre il rischio di degradazione termica del polimero e di difetti estetico-funzionali sui pezzi stampati.
Prodotta anch’essa con tecnologia additiva, la rondella di contrasto Energy Blocker si distingue per una sofisticata struttura interna a elementi esagonali che combina elevata capacità portante con resistenza meccanica sotto carico. A differenza delle tradizionali rondelle di contrasto in titanio, questa è realizzata in acciaio temprato: pur avendo questo materiale una conducibilità termica superiore rispetto al titanio, l’architettura interna a celle esagonali crea un percorso termico più lungo e una sezione trasversale ridotta, ottenendo così, a parità di ingombro, una migliore rigidezza sotto carico e un isolamento termico superiore.
La geometria, realizzabile grazie alla tecnologia additiva, consente di migliorare l’isolamento termico della piastra di distribuzione, riducendo l’energia richiesta per mantenere in temperatura la camera calda fino a circa il 50% rispetto a soluzioni convenzionali che utilizzano rondelle di contrasto in titanio. Il beneficio energetico è duplice: da un lato diminuisce la potenza necessaria al termoregolatore del canale caldo, dall’altro il calore non trasferito allo stampo non deve essere successivamente smaltito dal circuito di condizionamento, contribuendo a contenere anche i consumi del sistema di raffreddamento.
(Articolo tratto dalla rivista Plastix di maggio 2026)